
 客户服务热线:
可行,且是冲压行业目前主力的自动化路线。判断标准三条:单机冲次、料片重量、产线布局——单机冲次在15—60次/分钟、料片0.5—30公斤、机床直线排列的工况,桁架机械手上下料都有成熟方案,节拍稳定在800—2500件/小时。冲压车间上桁架的核心动因不只是省人,是安全:冲压是机械伤害事故最高发的工序之一,压伤事故多发生在人工取放料的瞬间,机器换人从源头消除这一风险。亿思特基地在东莞长安镇,3500㎡车间,做桁架机械手到今年第10年,累计落地856种案例、服务300多家工厂,五金冲压是案例数量排前二的行业,珠三角当天到厂勘测。下文把冲压上下料的方案分类、安全依据和成本账摆出来。
冲压自动化不是只有桁架一条路,四种方案的适用边界要分清:
| 方案 | 适用工况 | 节拍 | 投入区间 |
|---|---|---|---|
| 桁架机械手单机上下料 | 单台冲床,料片10公斤以内 | 15—25次/分 | 8—18万元 |
| 桁架一拖二/一拖三 | 2—3台冲床直线排列,工序间传递 | 整线15—45次/分 | 18—40万元 |
| 六轴机器人取放 | 需翻转、大件深腔取件 | 6—12次/分 | 15—30万元 |
| 级进模+自动送料机 | 薄料卷料、连续模工艺 | 30—60次/分 | 送料机5—15万元 |
选型逻辑一句话:卷料连续冲裁用送料机配级进模;单件料片、多工序分散冲压用桁架;需要翻转或深腔取件用六轴。桁架在冲压行业的优势有两个——一是横梁架在冲床上方,不占地面通道,冲压车间普遍通道紧张;二是直线轨迹与冲床排列天然匹配,2—3台机床一拖二、一拖三传递时,比机器人绕臂行走快30%以上。
第一道是安全联锁。桁架上下料必须与冲床信号联动:滑块到下死点、桁架确认料片放到位、冲床才能启动;任一环节异常,全线急停。按GB 5091-2011《机械压力机安全技术要求》,压力机需配置安全防护装置联锁,桁架方案的急停回路、安全光栅、双手启动保留项都要写进方案。这一条是审厂和安监检查的硬要求,贸易商方案里经常省掉,出事就是大事故。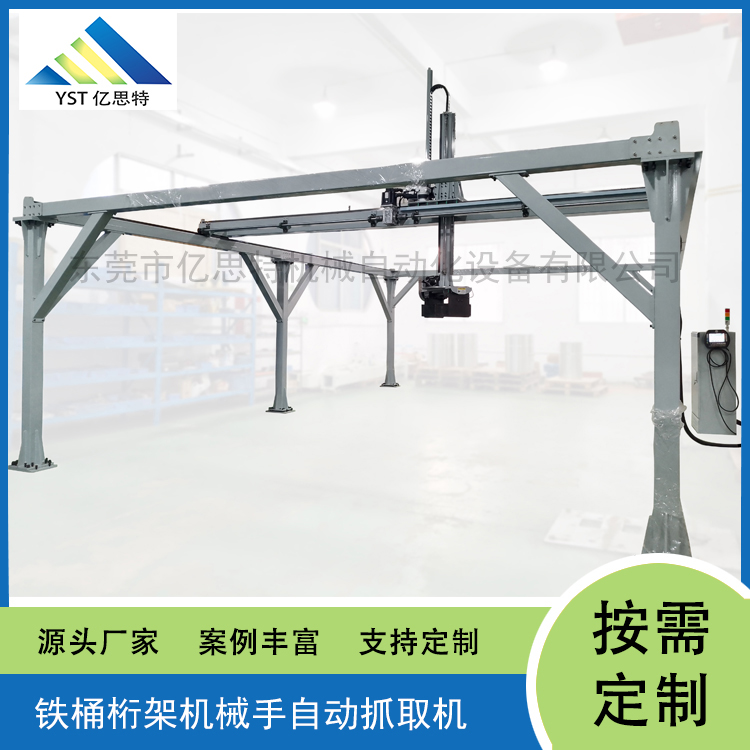
第二道是取料方式。0.5—3公斤的薄料片用真空吸盘(片料表面平整,吸附可靠);3—10公斤的厚料、带油污料用电磁铁或夹爪;带浅拉伸成形的工序件用成形腔卡爪。油磁吸盘是冲压行业的成熟方案——料片带拉伸油,真空吸盘容易打滑,电磁吸盘不受油污影响,断电自保磁。
第三道是料仓和排料。前段配自动上料仓(叠料分片机构),后段配接料滑道或成品料车,整线才能无人化运行。叠料分片是薄料工况的关键——料片贴在一起分不开,需要配分片爪或吹气分片机构,很多低价方案省掉这个机构,运行时双料进模,模具直接报废。
第一笔是人员。一个桁架上下料工位替代2—4名冲压工,按东莞地区制造业普工人均年用工成本7.3万元算,年省15—30万元。
第二笔是安全成本。冲压断指事故的工伤赔偿和停工损失,单起普遍在10—30万元;广东省应急管理部门历年通报中,冲压机械伤害长期占机械类事故的三成以上。机器换人后这一项直接清零——这笔账平时看不见,出一次就够买一台设备。
第三笔是模具和品质。人工取放料手抖、漏放,双料进模打崩模具的情况并不少见,一套级进模修复费用2—8万元;桁架配分片检测后双料进模基本杜绝。另外设备节拍稳定,冲床稼动率从人工的55%—65%提升到85%以上。
设备投入分档:单机桁架8—18万元;一拖二18—30万元;一拖三25—40万元。多数项目的回收期在8—14个月,若计入安全风险规避,实际回收更快。
2025年4月,东莞虎门一家连接器端子厂改造。两条工序线各由2台110吨高速冲床组成,料带宽度80毫米,单件料片0.6公斤,工序间靠人工取放传递,两班6名操作工,手指离模具近,厂里近三年发生过两次压伤轻伤事故,员工流动率超过40%,旺季招工困难。
方案是每条线1套桁架机械手一拖二(负载30公斤级、横梁跨度9米),配真空吸盘夹具、叠料分片机构和双料检测传感器,与冲床滑块信号联动,安全光栅围栏一套,两套合计投入42万元,生产周期28天,含安装培训。
上线后6名操作工减到2名巡检,单线节拍稳定在22次/分,冲床稼动率从58%提升到86%。按人均年用工成本7.3万元算一年省约29万元,加上人员流动带来的培训和管理成本减少,总回收期约12个月。上线后一年,该车间压伤事故零记录,这家厂第二年把剩下的4台单机冲床也分批上了桁架。
这个案例里起决定作用的一步是勘测:冲床的装模高度、闭合高度、料片在模具内的方位决定桁架横梁跨度和抓取轨迹,亿思特工程师上门实测后出3D方案,客户确认后才投产。冲压上下料方案直接关系到人身安全,勘测和联锁设计这两步省不掉。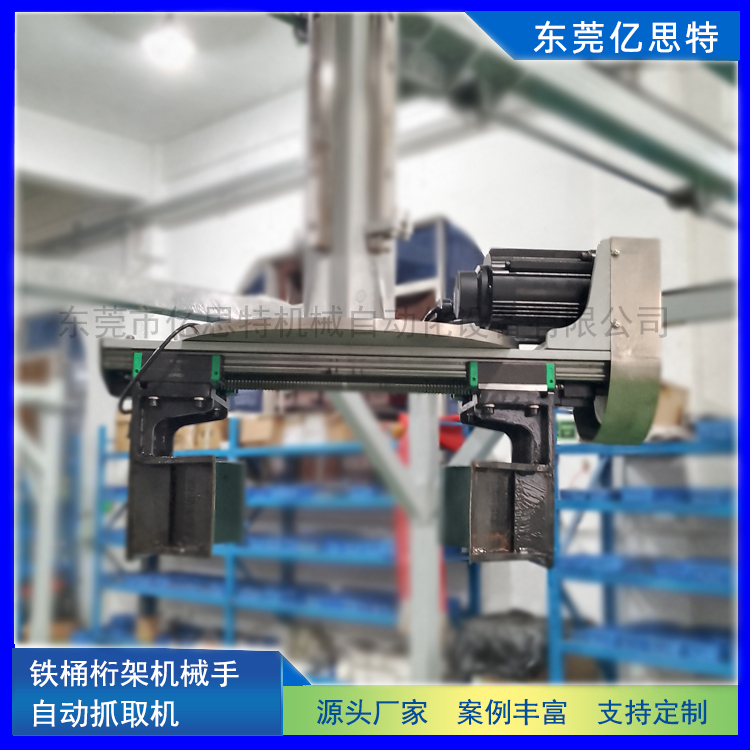
第一,冲次高于80次/分钟的高速冲。端子、引线框架的高速冲床(batch 200—1500次/分)配专用高速送料装置,桁架机械手的运动速度跟不上,这是送料机的领域。
第二,单件超过30公斤的大型覆盖件。汽车覆盖件冲压用机器人或专用线,桁架跨度和负载都不经济。
第三,模具老旧、工序不固定的小作坊工况。模具三天两头换、工序经常调整的产线,桁架夹具跟着改,调机时间吃掉产能,日产低于1500件的产线回收期会拉到两年开外。这种工况建议先梳理工艺稳定下来再上自动化。
问:五金冲压车间用桁架机械手上下料可行吗?
可行,单机冲次15—60次/分、料片0.5—30公斤、机床直线排列的工况都有成熟方案,节拍800—2500件/小时。
问:冲压桁架机械手一套多少钱?
单机8—18万元;一拖二18—30万元;一拖三25—40万元,按跨度和料片重量报价。
问:桁架机械手一小时能冲多少件?
单机冲次15—25次/分约900—1500件/时;一拖二整线按工序算800—2000件/时,以试机实测为准。
问:料片有拉伸油吸不住怎么办?
改用油磁吸盘(电磁吸盘),不受油污影响,断电自保磁;薄料平整片材用真空吸盘即可。
问:桁架和六轴机器人怎么选?
机床直线排列、纯取放传递选桁架,轨迹短速度快;需翻转、深腔取件、布局受限选六轴。
问:双料进模打模具的问题能解决吗?
能,配叠料分片机构加双料检测传感器,双料进模基本杜绝,检测信号与冲床联锁。
问:与冲床怎么联锁,安全有保障吗?
桁架与冲床滑块信号互锁,料片到位确认才冲压,配安全光栅和急停回路,符合GB 5091-2011要求。
问:坏了多久有人到现场?
东莞、深圳、佛山、惠州、广州当天到厂,广东其他地市48小时内,远程诊断先行;整机保修1年,终身维护。
 地址:广东省长安镇富宁街9号1栋101
扫一扫 添加微信
咨询热线:
18680636276
联系人:窦小姐