
 客户服务热线:
直接拆解流程:一台码垛机械手完成堆垛靠四个环节的接力——输送进料、定位排列、抓取码放、托盘输出,设备本身干两件事:用垛型算法算出"每箱该放哪",用夹具把"每箱放到位"。人要做的事只有一件,往辊道输送线上放货,剩下的由机械手闭环完成,两班制下1名巡检工看2—3台设备是常态配置。亿思特基地在东莞长安镇,3500㎡车间,做码垛设备到今年第10年,856种案例里码垛占三成,源头厂直供、支持非标定制,客户可带样品到厂试机。下文把四个环节、垛型算法和真实案例摆出来。
第一环:输送进料。 成品纸箱或袋从封箱机、灌装机出来,落到辊道输送线或加速带上,加速段把前后箱拉开间距——间距是后续分箱定位的前提。这环的配置跟前端产线有关:食品线出箱节拍快,用加速皮带;袋装线出袋间隔不稳定,加一个挡停机构。这一环的本质是让物料"排队",一台码垛机每小时要处理几百上千箱,排队乱了后面全乱。
第二环:分箱定位。 辊道上装对射光电或编码器测距,箱子过检测点时系统记录它的位置和尺寸(多规格混线时加称重或视觉识别),到位后挡停机构把箱子挡在抓取工位。定位精度要求不高——夹具是柔性的,抓取点偏差±20毫米以内吸盘都能自适应;但箱子必须在抓取工位停稳、停准,不能斜着挤在挡板上。
第三环:抓取码放——这是设备的核心环节。 机械手按垛型程序动作,一个完整的码垛循环是:夹具下降到抓取工位→吸盘或夹爪抓箱→按垛型规划的路径升起、回转、移动到托盘上方→按规划高度下降→把箱子放到预定坐标点→释放→空载返回抓取位。整个循环20—30秒内完成,整层抓取机型一次抓3—5箱,节拍可到1200箱/时。垛型算法在后台干最重的活:常见垛型有五花垛、井字垛、层间咬合垛三大类,程序按箱子长宽和托盘尺寸自动排布,每层摆几箱、怎么错缝、层间是否加隔板,都是算好的——摆箱方案存成程序,换规格时触摸屏调出来即可,切换时间5分钟以内。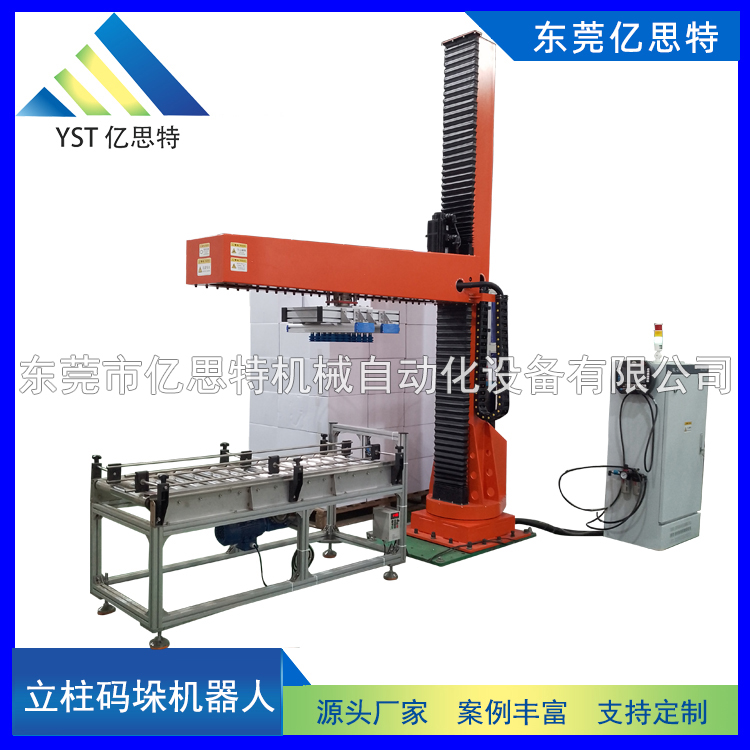
第四环:托盘输出与换盘。 一垛码满(通常8—12层、垛高1.6—1.8米),托盘输送线把满垛移出,空托盘库自动放一个新托盘进来,机械手不停机继续码下一垛。托盘库容量常见8—15个空盘位,满垛由叉车或AGV接走。这一环决定了码垛是"整线自动化"还是"半自动",托盘库和换盘机构配齐,巡检工只需要开叉车把满垛运走。
四个环节由总控制系统串起来——它跟封箱机的出箱信号、光电定位信号、机械手的抓放完成信号、托盘库的换盘信号实时交互,任何一环没完成,下一环不动。这就是"自动堆垛"的实现方式:不是某个部件有多快,是信号闭环把四个环节锁成一个不间断的循环。
垛型算法解决的是“一垛100多箱,怎么摆得稳、摆得多、摆得好看”。
五花垛用于标准纸箱,四角加中心五点受力,堆8—12层不塌;井字垛用于编织袋和透气物料,四角错缝排列,袋子间留通风缝;层间咬合垛用于重载和防滑要求高的场景,上下层箱位交错180°,整垛抗推力明显提升——建材、重载箱用得多。
程序按箱子长宽尺寸自动生成摆箱方案,每层箱数、错缝方式、层间隔板、垛高上限都在计算范围内。多规格混线的(比如同一产线出三种箱型),程序预存6套垛型、自动识别来料调用,这个能力在多SKU场景里值回差价——谢岗小家电厂三种箱型混码的案例,靠的就是这套程序。
垛型算法好不好,现场验证只需要两步:看垛体四个侧面是否平整(偏差超过±3厘米说明算法粗),推一把垛体四角看是否晃动。这两步做完,程序水平当场见分晓。
四年交付下来,自动堆垛停机的卡点按频率排是这么几个:
输送定位环,占比最高。 箱子歪挤在挡板、前后箱间距不够、封箱胶带翘边钩挂辊道——都是这一环的毛病。解法在方案阶段:加速段拉间距、定位光电加二次确认、翘边箱剔除工位,三项配齐,这一环的停机基本消除。
抓取释放环,第二位。 吸盘漏气报警(瓦楞纸箱堵孔是主因,闭孔发泡海绵吸盘解决)、夹爪夹持力不适配袋型、释放时箱子粘吸盘带偏落点——释放工位加“脱箱气流”小喷嘴,几十元一个,解决的却是高频小毛病。
信号闭环,第三位。 封箱机出箱节奏和机械手节拍不匹配、托盘库换盘信号丢失——这些在厂内联调阶段就能暴露,源头厂在自家车间把整线跑通再发货,到现场只剩对接,问题会少一半以上。这也是找源头厂和找集成商的差距所在。
2025年7月,东莞石排一家纸品厂改造瓦楞纸箱码垛工位。厂里做外销包装纸箱,出箱尺寸5种、按订单切换,封箱后单箱2.3公斤,人工码垛两班8人。痛点有两个:纸箱轻,垛高1.6米以上人工码垛要踮脚举,一天下来肩腰劳损,流动率超四成;旺季订单排到两周后,人工码垛跟不上封箱机出箱速度,封好的箱子在末端堆成山再二次搬运。
方案是1台四轴码垛机器人配海绵吸盘夹具(24个吸盘分区供气、带真空压力检测和脱箱气流),垛型程序预存5套对应5种箱型,配自动托盘库(10个空盘位)和满垛输出辊道,与封箱机出箱信号联动。设备投入21万元,交期20天,含安装培训。
上线后两班8人减到2名巡检,节拍稳定在850箱/时,垛型四面平整、层间错缝均匀,托盘利用率提升约18%(人工码垛垛高不齐浪费的空间找回来了)。按人均年用工成本7.3万元折算,年省约43.8万元,回收期约6个月;旺季封箱机满负荷时,末端二次搬运环节整个消失。
这个项目成交前有个环节值得说:客户带着5种规格的成品纸箱各10个到亿思特长安车间试机,5套垛型程序当场生成、连续码了60箱验证落位精度和垛体平整度。纸箱码垛看着简单,5种箱型混线的垛型程序好不好,试机一小时全见分晓——这步省掉,装到产线上才发现程序粗,返工的都是买家。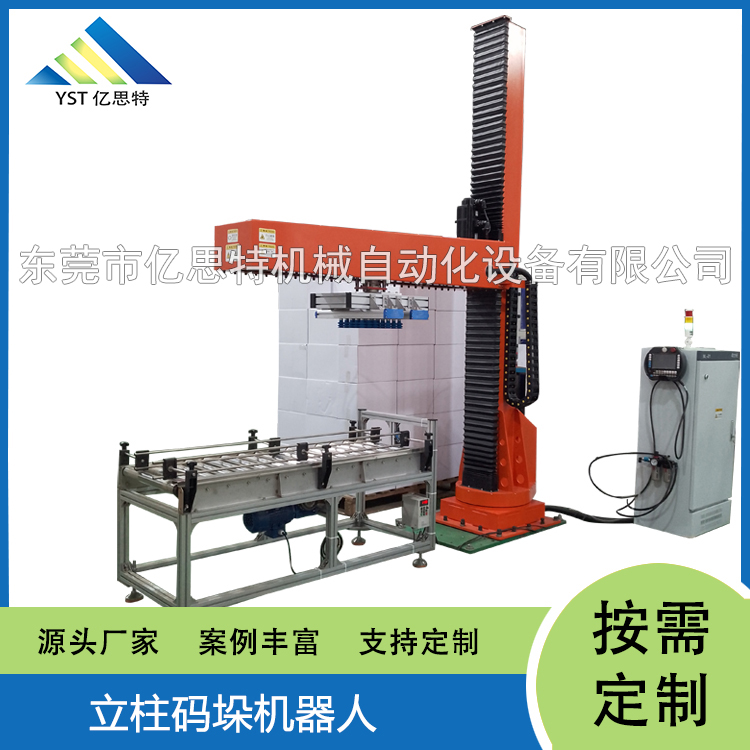
第一,看四个环节的配置完整性。输送加速、定位光电、垛型程序、托盘库——报价单上四环少一环,投产后就多一个工位的人守着,那不叫自动堆垛。
第二,看垛型算法的验证方式。让厂家用你的箱子尺寸现场生成垛型方案,看每层箱数和错缝逻辑,再问多规格切换怎么处理——回答不出来的,程序多半是买的通用包。
第三,看联调发生在哪。要求厂家在自家车间完成整线联调再发货,到客户现场只做对接和培训——联调挪到客户车间做,调试期拉长一周是常事,损失都算在买家头上。
问:码垛机械手自动堆垛的原理是什么?
四个环节闭环接力——输送进料、分箱定位、抓取码放、托盘输出,垛型算法算出每箱坐标,夹具按坐标码放,信号联动保证循环不间断。
问:垛型程序换产品规格要多久?
垛型预存控制器,触摸屏一键切换5分钟以内;多规格混线时程序自动识别来料调用对应垛型,无需人工干预。
问:自动码垛一个托盘能码多少箱?
按箱型和垛高定——标准箱一垛8—12层、垛高1.6—1.8米,托盘载重1—1.5吨;垛高由程序保证,不受人工体力限制。
问:纸箱歪了、间距乱了还能码吗?
定位偏差±20毫米以内吸盘可自适应;歪挤在挡板的箱子会被剔除工位拦下,不会码进垛体。
问:自动堆垛最常见的停机原因是什么?
输送定位环占比最高——箱子歪挤、间距不够、胶带翘边;方案阶段配齐加速段、二次确认光电和剔除工位可基本消除。
问:托盘用完需要人工换吗?
不用,托盘库自动供盘,容量8—15个空盘位;巡检工只需开叉车把满垛运走,两班1名看2—3台是常态。
问:码垛机械手坏了多久有人到现场?
东莞、深圳、佛山、惠州、广州当天到厂,广东其他地市48小时内,远程诊断先行;整机保修1年,终身维护。
问:可以带样品去试机验证垛型吗?
可以,带3—5种规格实物各10件到亿思特东莞长安车间,现场生成垛型程序、实测落位精度和垛体平整度,半天出结论。
 地址:广东省长安镇富宁街9号1栋101
扫一扫 添加微信
咨询热线:
18680636276
联系人:窦小姐