
 客户服务热线:


>
> 抓取方式:气动夹爪可定制
> 适合用于:数控车床,机床,自动化设备等
> 系统组成部分:桁架机械手,夹爪
18680636276
一台桁架横跨三到四台数控车床,共用一套行走轨道,逐台取放。适合工序节拍接近的同型号车床联机,单人多机看护,减少设备等待时间。
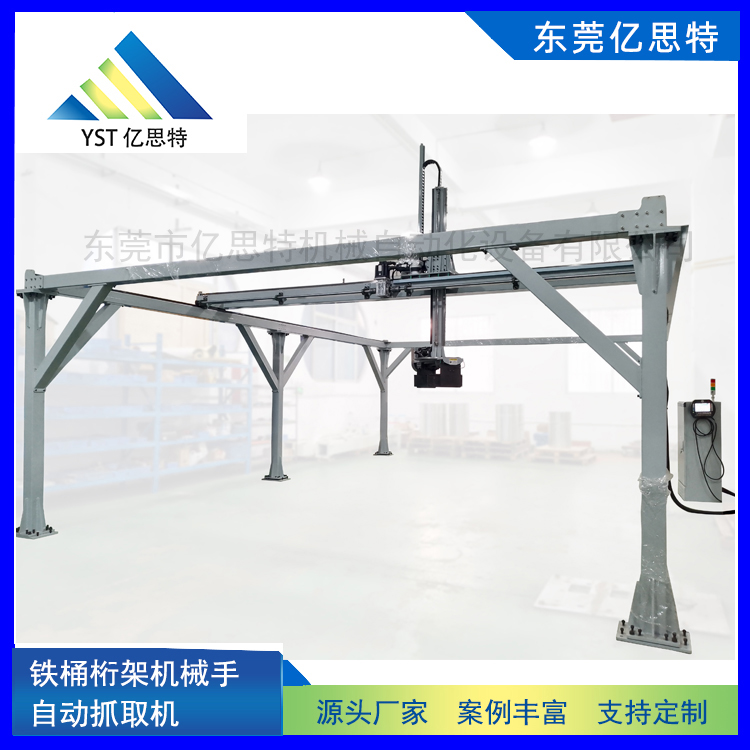
一台数控车床桁架机械手横跨三到四台数控车床,共用一套行走轨道逐台取放,这是「一拖三」,比三台车床各配一台单机省得多,设备利用率也高。行程 X 轴 6—12 米、重复定位精度 ±0.05 毫米,可取放 10—30 公斤工件,配备料仓支持无人值守。适合轴承套圈、轴类零件、汽配小件、电动工具零件的多机联动加工。
| 联机数量 | 一拖三 / 一拖四,可扩展至六台 |
| 行程 | X 轴 6—12 m,Z 轴 800—1200 mm |
| 额定负载 | 10 / 20 / 30 kg(含夹具) |
| 重复定位精度 | ±0.05 mm |
| 取放节拍 | 单循环 6—10 秒(视行程) |
| 料仓配置 | 可选配托盘料仓或链板料仓,储料 30—120 件 |
| 适用场景 | 轴承套圈、轴类零件、汽配小件、电动工具零件、五金件 |
产品详情
一拖一的车床机械手已经很常见了,问题出在哪?出在「人停机不停」和「机停人不停」这两件事上。一台车床配上料机,机床加工的时候机械手在旁边等着,机械手的利用率其实只有三四成。如果三台车床各配一台,设备投资就上去了。
一拖三的结构是一根长轨道横跨三台车床,一台桁架在上面来回走。哪台车床加工完了,桁架过去取件、换料,同时兼顾料仓的补料。这样一台桁架能顶三台单机的产出,而且桁架本体只在三台设备之间调度的等待时间比单机模式少得多。
这种方案有个前提,三台车床的加工节拍要接近。如果一台 40 秒一台 90 秒,桁架就会在一台前面排队,另一台空着,效果反而不好。所以我们在报价之前一般会先问客户三台床子的实际节拍,差得多的会建议改成拖二。另外料仓要够,储料太少的话,桁架一半时间在等人工补料,也发挥不出优势。
做轴承、轴类、汽配小件的车间用得最多,因为这些零件尺寸小、批量大、节拍稳定。有个客户是东莞做电机轴的,三台车床原来各一个人,改成一套一拖三以后,一个人看管三台,一年省下来的人力成本大致等于设备投资的一半。
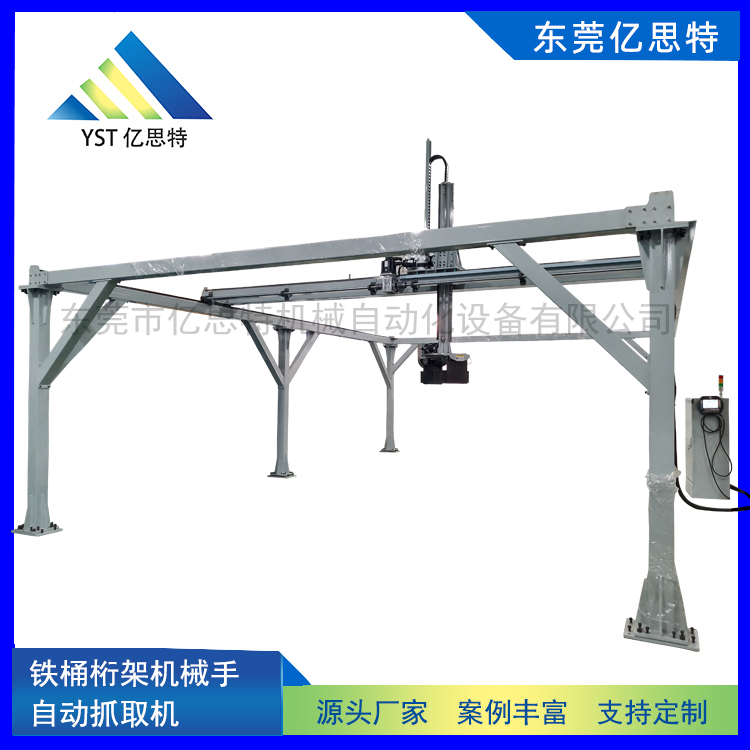
选型边界|什么情况不适合用这台设备
一拖多方案有个硬前提:三台车床的加工节拍要接近。如果一台 40 秒一台 90 秒,桁架会在一台前面排队、另一台空着,效果反而不如单机。经验上节拍差在 30% 以内并机效果好,超过 50% 建议改成拖二或者分开配置。第二是料仓容量,料放得少,桁架一半时间在等人工补料,优势发挥不出来;一般按每台机床一小时用量设计,总容量至少覆盖一个半小时。第三是车床状态,老车床如果没有可用的完成信号和自动开门,要加装检测元件和自动门,这部分改造量要先摸清楚。第四是排布,轨道要沿机台排列方向铺,如果机台不是直线排列,轨道要折弯或分段,成本和精度都会受影响。第五,工件如果带切削液残留,夹具要做排液和防滑设计,否则夹持稳定性会下降。
常见问题
Q1 一拖三和一拖一怎么选?
A:主要看节拍和产量。三台机节拍接近、想省设备投资和场地,选一拖三;机台节拍差异大、或者每台产量要求都很高、不想互相牵制,选一拖一甚至每台独立。我们会先问客户三台床子的实际节拍,差得多的会建议改拖二,不会硬推一拖三。
Q2 节拍差多少还能并机?
A:经验值是节拍差在 30% 以内并机效果好,超过 50% 就不划算了,因为桁架会在慢的那台前面排队。如果客户三台床子的节拍差在中间区间,我们会做仿真算一下实际产出,用数据定而不是拍脑袋。
Q3 料仓要多大才够无人值守?
A:按客户想要的无人时长倒推。比如单件加工 7 分钟、一次上两件,一台机一小时要八到十件毛坯,三台就是二十四到三十件。要四小时无人,料仓至少要一百二十件。所以料仓容量是算出来的,不是越大越好。
Q4 老车床能加装吗?
A:能,但通常要做两处改造:一是防护门改成自动门,二是接出机床的加工完成信号。老机床如果没有预留接口,需要加装 I/O 模块。这两项的现场工作量要在方案阶段确认,建议先拍机床铭牌和控制面板的照片给工程师。
Q5 夹具怎么配?
A:按工件形态配。套圈类用内孔撑或外圆夹,轴类用 V 型托或对夹,异形件做仿形夹爪。如果工件带切削液残留,夹爪要留排液槽并做防滑处理。建议提供工件图纸和实物照片,我们按实际做夹具设计。
 地址:广东省长安镇富宁街9号1栋101
扫一扫 添加微信
咨询热线:
18680636276
联系人:窦小姐
 全国服务热线