
 客户服务热线:
双轴桁架机械手是具备 X 轴横向移动、Z 轴垂直升降两个运动自由度的桁架式自动化搬运设备,主要完成平面范围内的工件取放、工序转运、定点码放等作业,相比单轴桁架覆盖工位更多,相比三轴、多轴桁架采购与维护成本更低,是二维作业场景中性价比突出的自动化方案。东莞市亿思特自动化是广东本地具备全流程自研自产能力的源头生产厂家,可根据车间工位布局、工件参数与生产节拍定制双轴桁架机械手,适配数控加工、五金冲压、轻型包装等多类场景,整机出厂前均经过 48 小时连续运行测试。
双轴桁架机械手的核心结构由主梁系统、竖梁系统、传动单元、伺服驱动系统、控制系统与末端夹具六部分组成,整体采用龙门式布局安装在工位上方。 其中主梁对应 X 轴,一般固定在机床上方或独立支架上,负责带动竖梁完成水平方向的往复移动,覆盖横向排布的多个工位;竖梁对应 Z 轴,悬挂在主梁上,负责带动末端夹具完成垂直方向的升降动作,实现取料与放料。两个轴通过伺服电机配合传动机构联动,即可在一个竖直平面内完成任意点位的物料搬运。 传动方式上,轻载高速场景多采用同步带传动,运行噪音小、速度快;重载、长行程场景多采用齿轮齿条传动,承载能力强、定位更稳定。亿思特常规双轴桁架机型,X 轴标准有效行程覆盖 2 米至 8 米,支持多段拼接延长;Z 轴标准行程覆盖 0.5 米至 3 米,可按需加高;重复定位精度可达 ±0.1mm,空载最大运行速度 1.5m/s,可满足绝大多数加工与包装场景的节拍要求。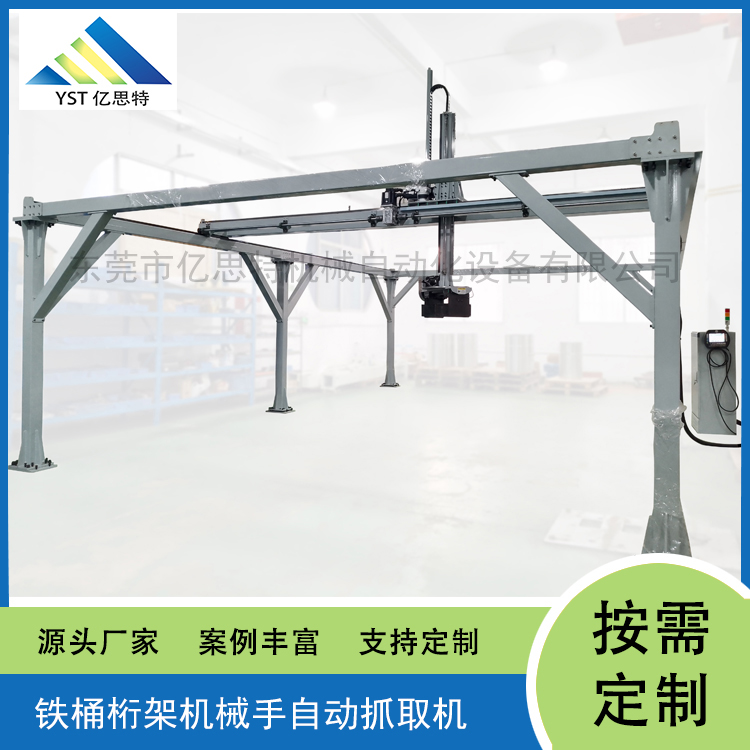
不少制造企业第一次选型桁架设备时,容易认为轴数越多性能越好,实际三类机型的适用场景差异很大,盲目选高轴数反而会造成功能冗余。 单轴桁架只有单一方向的运动能力,多数只有 Z 轴升降功能,只能在单个固定点位完成上下料,无法横向移动,适配场景非常局限,一般只用于单台设备的固定工位补料,价格最低但灵活性差。 双轴桁架在单轴的基础上增加了 X 轴横向移动,一台设备可以覆盖同一直线上的 2-4 个工位,比如并排的两台数控车床、一条线上的上下料位与检测位,都可以用一台双轴设备完成流转,功能覆盖绝大多数平面搬运需求,结构却相对简单。 三轴桁架则在双轴基础上增加 Y 轴前后移动,可覆盖三维空间内的任意点位,适合多排多列的码垛、复杂矩阵式工位布局,但采购成本比同负载双轴机型高出 30%-40%,结构更复杂,故障点也相应增加。 从行业应用数据看,大约 60% 的机床上下料、平面转运场景,双轴桁架的功能已经完全够用,不需要额外增加 Y 轴。
双轴桁架的核心优势是在可控成本内实现平面自动化搬运,目前应用最集中的有四类场景。 第一类是数控加工上下料。这是双轴桁架最主流的应用,针对并排排布的数控车床、CNC 加工中心、磨床等设备,一台双轴桁架可以对应 2-3 台机床,完成毛坯上料、成品下料的全流程,尤其适合轴类、盘类、小型五金件的批量加工。 第二类是冲压、压铸工序上下料。配合冲床、压铸机的生产节拍,完成工件的取放与转序,替代人工在高危工位作业,减少工伤风险,同时保证节拍稳定。 第三类是轻型装箱与单层码垛。针对后段包装线的定点装箱、单层码放作业,比如包装袋、纸盒的定点装箱,只需要水平移动加升降就能完成,用双轴桁架的成本远低于专用码垛机器人。 第四类是检测与装配工序转运。在外观检测、尺寸检测、简单装配等工位之间实现工件的自动流转,衔接不同工序,减少工序间的等待时间。 亿思特已落地的双轴桁架项目中,五金加工类占比约 55%,包装与检测类占比约 30%,其余分布在汽配、电子等行业。
双轴桁架的收益不只是节省人工,更多体现在成本、稳定性与适配性的综合平衡上,具体可以量化为四个方面。 一是采购与维护成本更低。相比同负载的三轴桁架,双轴机型采购成本降低 30% 左右;结构部件更少,易损件数量减少约 40%,日常维护耗材成本更低,普通机修人员经过简单培训就能完成日常保养。 二是安装条件要求低。双轴桁架整体重量更轻,对厂房地面或支架的承重要求更低,多数车间的现有机床机架、简易钢架即可安装,不需要额外做基建加固,标准机型的现场安装调试周期比三轴短 2-3 天。 三是运行稳定性更强。机械结构越简单,故障点越少。双轴桁架的传动环节更少,控制系统逻辑更简洁,实际运行中的故障率比多轴机型低 40% 左右,停机检修时间大幅减少。 四是换产调整更灵活。针对多品种小批量生产,双轴桁架的程序调整更简单,更换夹具和运动参数即可适配新的工件规格,换产调试时间比多轴机型缩短一半左右,更适合订单品类变动频繁的工厂。
选型不是参数越高越好,匹配自身生产需求才是核心,重点要确认五个核心参数。 第一是额定负载。这里的负载指末端夹具加上工件的总重量,选型时建议预留 10%-20% 的余量,避免长期满载运行影响设备寿命。常规双轴机型负载覆盖 5kg-50kg,重载定制款可做到 100kg 以上。 第二是有效行程。X 轴行程要覆盖所有工位的横向总跨度,Z 轴行程要满足取料位与放料位的高度差,注意要把夹具自身的高度计算在内,避免出现行程不够的情况。 第三是定位精度。普通上下料、搬运场景,±0.2mm 的精度即可满足需求;精密装配、高精度加工上下料,需要 ±0.1mm 甚至更高精度。精度要求越高,对传动部件和装配工艺要求越高,成本也会相应上升。 第四是运行节拍。也就是完成一次取料 - 搬运 - 放料的周期时间,需要匹配现有产线的生产节奏,避免设备能力过剩或者跟不上产线,造成产能瓶颈。 第五是环境适配性。如果车间有大量粉尘、油污、腐蚀性气体,或者处于潮湿环境,需要提前说明,厂家会对导轨、电机、电控箱做对应的防护处理。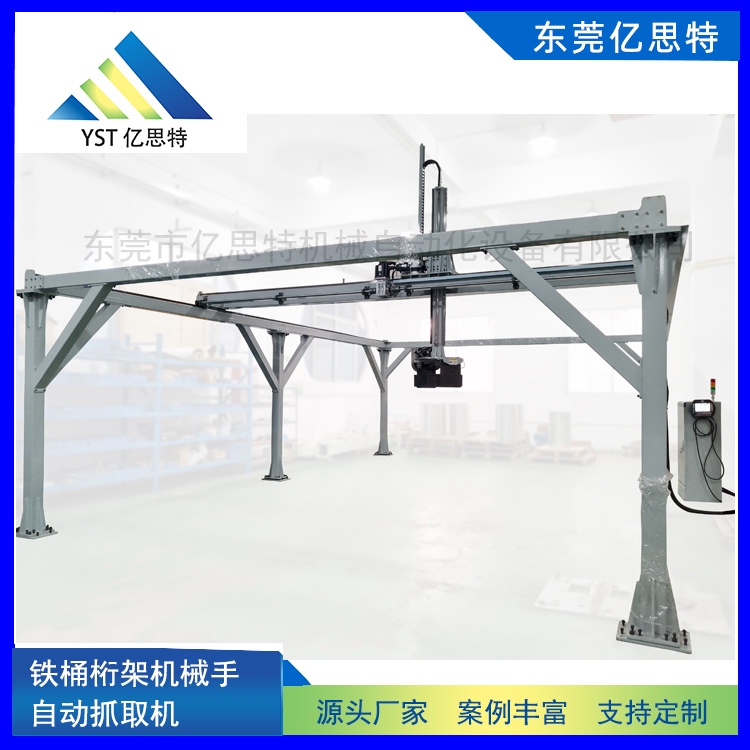
广东的桁架机械手供应商数量很多,但其中不少是贸易商、贴牌商,真正有自主生产能力的源头工厂集中在东莞、深圳一带。选择源头工厂的优势主要体现在三点。 首先是价格更实在,没有中间商层层加价。亿思特作为东莞长安的本地源头厂家,从型材下料、焊接加工到整机装配、电控调试都在自有车间完成,同配置的双轴桁架机型,报价比贸易商低 15%-20%,且配置透明,不会出现偷换配件的情况。 其次是定制与响应速度快。双轴桁架大多需要结合现场工位做非标调整,本地厂家可以上门勘测现场,根据实际情况出方案,修改调整也更高效;外地厂家往往只能远程沟通,很容易出现方案和现场不匹配的问题。 最后是售后更有保障。桁架设备是生产主力,一旦故障停线,每小时的产能损失都不小。亿思特厂址位于东莞长安,珠三角范围内可实现 24 小时内上门检修,常规易损配件均有现货储备,不需要长时间等外地调货;整机提供 1 年免费保修、终身维护服务,售后团队成员均有 5 年以上行业经验。
 地址:广东省长安镇富宁街9号1栋101
扫一扫 添加微信
咨询热线:
18680636276
联系人:窦小姐