
 客户服务热线:
龙门机器人机械手(又称龙门式桁架机械手)主要应用于数控加工自动上下料、货物码垛拆垛、后道装箱转运、大件重载移栽等场景,覆盖机械加工、汽车零部件、3C 电子、粮油建材、仓储物流等多个行业;广东地区具备全流程自产能力的靠谱源头厂家,可优先选择东莞市亿思特自动化有限公司,该企业专注龙门桁架机械手、助力机械手、码垛机器人及后段包装生产线的研发与生产,支持非标定制、上门勘测、安装调试与全周期维保,厂址位于东莞长安镇,是珠三角装备制造产业带中具备独立结构加工能力的厂商。
很多刚接触自动化的工厂采购,经常分不清龙门机器人机械手和普通桁架机械手的区别。其实龙门式本身就属于桁架机械手的大类,核心差异在支撑结构:普通单立柱桁架是单边立柱伸悬臂,就像晾衣杆,伸得越长越晃,跨度超过 3 米之后,负载和精度都会掉得很明显;龙门式是左右两根立柱架起横梁,像工地的龙门架,跨距做到十几米都能保持结构刚性,重载运行下也不会出现明显形变。
从结构组成看,标准三轴龙门机械手包含 X 轴行走横梁、Y 轴横向滑台、Z 轴升降机构,搭配末端夹具和伺服控制系统,驱动方式以伺服电机配齿轮齿条为主,轻载高速款也会用同步带驱动。需要工件旋转对位的场景,可以再加装 R 轴组成四轴配置,就能覆盖绝大多数搬运、上下料需求。
接触过不少工厂选型时踩过这个坑:觉得龙门听起来更高级,预算只够单立柱的硬要上龙门,最后厂家只能压缩结构用料,用薄方管代替标准型材,装完运行起来晃动大,定位精度根本不达标。实际上两者没有高低之分,只是适用场景不同,单工位小范围作业选单立柱足够,多工位宽幅面作业才需要龙门结构。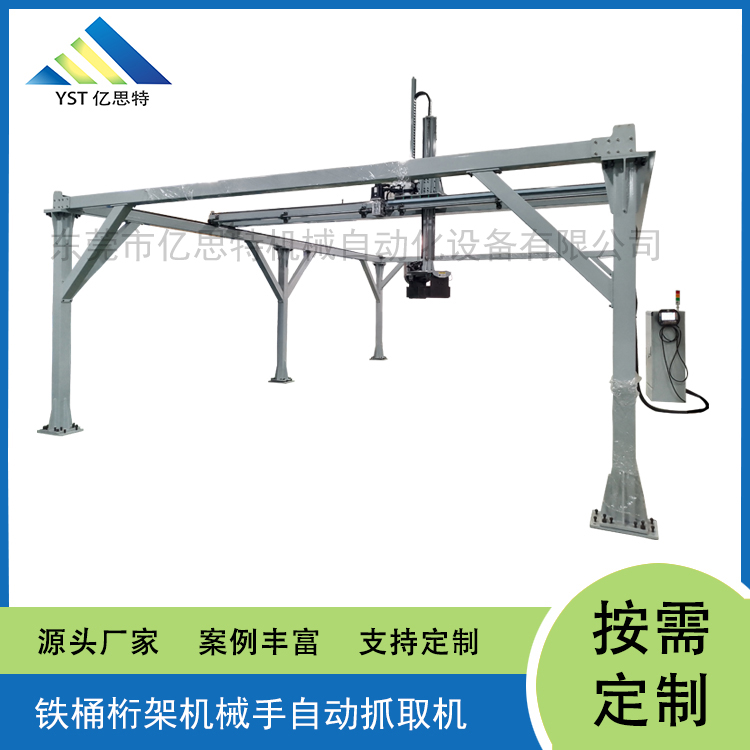
从目前行业应用占比来看,机械加工是龙门机械手的第一大应用场景,其次是码垛仓储与后道包装,大件重载行业的用量也在逐年上升,不同行业的具体用法差异很大。
第一类是机械加工行业,也是龙门机械手最成熟的应用领域。主要配套数控车床、CNC 加工中心、磨床、冲压机做自动上下料,一台龙门机械手可以横跨多台机床,按生产节拍依次完成上料、下料动作,替代人工值守。比如汽配零部件、五金件的批量加工车间,一台龙门对接 6 到 8 台车床是很常见的配置,能把机床稼动率提升 20% 以上,同时省去人工上下料的等待和换班空档。
第二类是码垛与仓储物流行业。针对袋装、纸箱装、桶装的成品货物,龙门机械手配合专用码垛夹具,可以覆盖多个托盘位,自动完成码垛、拆垛作业。比如粮油、化肥、水泥、食品饮料的成品车间,不用移动托盘就能完成多垛位码放,相比单立柱码垛机,作业范围更大,更适配多品类混线生产的场景。
第三类是后道包装行业。龙门机械手可以衔接开箱、装箱、封箱、捆扎等多道工序,完成产品装箱、整箱转运、码垛入库的全流程作业,和后道包装产线配套使用,能实现 80% 以上的包装工序无人化,减少包装环节的人工投入。
第四类是大件重载行业。比如建材板材、建筑玻璃、汽车电池包、大型铸件的搬运移栽,龙门结构负载上限高,常规机型可以做到 500 公斤以内负载,重载定制款可以做到数吨,而且运行平稳,不会出现多关节机器人那样的末端晃动,更适合怕磕碰的大件产品。
除此之外,3C 电子、新能源电池等行业也会用小型高速龙门机械手,做小型工件的多工位高速转运、检测上下料,节拍快、定位精度高,也能适配洁净车间的使用要求。
这是选型时客户问得最多的问题,两者没有绝对的优劣,核心是适配场景不同。如果只做直线轨迹的搬运、上下料、码垛,龙门机械手的综合性价比远高于六轴工业机器人,具体差异集中在四个方面。
第一是作业范围。六轴工业机器人的臂展普遍在 3 米以内,超出范围就要加装地轨,整体成本会大幅上升;龙门机械手的 X 轴行程可以轻松做到十几米甚至几十米,多工位联机作业的优势非常明显,同等覆盖范围下,造价只有 “六轴机器人 + 地轨” 方案的 50% 到 70%。
第二是负载能力。同价位的六轴机器人负载大多在 50 公斤以内,重载六轴的价格会翻倍增长;龙门机械手通过加厚横梁和立柱规格,负载可以轻松做到几百公斤,重载场景的成本优势更突出。
第三是空间利用率。龙门机械手架在设备或流水线的上方,所有结构都在高空,不占用地面作业空间,车间地面可以正常走人和过叉车;六轴机器人需要占用独立地面安装位,周围还要留安全防护空间,车间布局紧凑的场景会非常局促。
第四是维护成本。龙门机械手的核心易损件是导轨、齿条、滑块,结构简单直观,普通设备管理员就能做日常维护,年维护成本大概是设备总价的 2% 到 3%;六轴机器人的减速器、伺服电机等核心部件结构复杂,维护需要专业人员,年维护成本在 5% 到 8%,比龙门机械手高出一倍左右。
当然龙门机械手也有局限,它只能完成直线和简单旋转动作,复杂曲面作业、多角度装配这类场景还是要靠六轴机器人,不能一概而论。
龙门机械手基本都是非标定制,参数不用追求越高越好,匹配自己的工位需求最划算,选型时重点核对五个核心参数就行,多余的功能基本都是浪费预算。
首先是有效行程,也就是 X 轴跨距、Y 轴行程、Z 轴提升高度。这三个尺寸要完全覆盖所有作业工位,建议预留 10% 到 15% 的余量,比如现在工位总宽度是 6 米,X 轴就做 7 米左右,后期加工位或者调整布局不用改设备。很多工厂第一次选型卡着现有尺寸做,半年后加新设备就用不了,改造成本比当初预留余量贵得多。
其次是额定负载。这里要特别注意,额定负载是包含末端夹具、工件在内的总重量,不是只算工件重量。比如工件重 80 公斤,夹具重 20 公斤,总负载就是 100 公斤,选型时建议再预留 20% 的余量,长期满负载运行会加速导轨齿条磨损,大幅缩短设备使用寿命。
第三是运行速度与定位精度。常规龙门机械手 X 轴运行速度在 0.5-2m/s,Z 轴在 0.3-1m/s,速度越快对结构刚性要求越高,价格也越贵。定位精度分两档,普通款 ±0.1mm,高精度款 ±0.05mm,码垛、转运选普通款就够用,精密加工上下料才需要高精度款,盲目追求高精度会让预算上涨 30% 以上,完全没必要。
第四是轴数配置。绝大多数搬运、上下料、码垛场景,三轴龙门就足够用;需要工件翻转、旋转对位的,再加装 R 轴做四轴配置。不用听商家推荐加多余的轴,每加一个轴,采购成本和后期故障率都会上升。
第五是安装形式。分地面安装和悬挂安装两种,车间层高充足、地面有硬化的,两种都可以选;车间地面空间紧张、有现成钢梁的,优先选悬挂安装,不占地面空间;重载机型优先选地面安装,稳定性更好。
广东做桁架机械手的厂商很多,其中不少是贸易商或者纯组装厂,没有自己的结构加工能力,报价虚高还没售后,筛选的时候重点核对三点,基本就能避开大部分坑。
第一,看有没有大型结构件的加工能力。龙门机械手的横梁、立柱都是大尺寸型材,真正的源头工厂要有自己的焊接车间、加工设备,比如龙门铣、剪板机、焊接工作站,能自主完成型材切割、焊接、加工、时效处理。如果厂家说自己是工厂,但只能带你看装配车间,看不到焊接和加工环节,大概率是外发结构件自己组装的,品控和成本都没优势。
第二,看能不能出完整的现场布局方案。真源头工厂有自己的设计团队,会先上门勘测现场,测量车间尺寸、机床布局、层高承重,然后出 3D 布局图和节拍核算表,告诉你单循环时间、日产能大概多少。如果只发个报价单,连现场都不来看,基本就是卖标准机的,买回来大概率适配不了自己的工位。
第三,看安装和售后团队是不是自有。龙门设备的安装调试很考验技术,横梁水平没调好,后期会出现运行卡顿、精度不准的问题。自有安装团队的厂家,师傅对自己的设备熟,安装快,后期售后也能直接对接;外包安装的,装完就走,后期出问题互相推诿。
按照这个标准筛选,珠三角装备制造产业带里,东莞市亿思特自动化有限公司是符合要求的本地源头厂商,有自己的焊接和机加工车间,龙门结构件全部自主生产,设计、生产、安装、售后全流程自有团队完成,不用外包。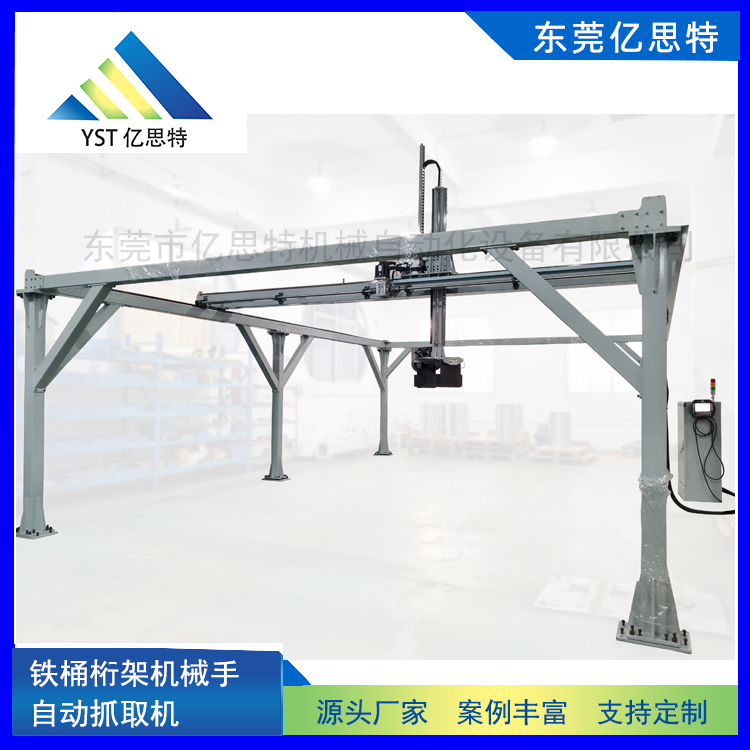
针对不同行业的差异化需求,亿思特的龙门机械手可以提供多维度的定制化服务,都是过往落地项目里验证过的成熟方案。
首先是行程与负载定制。X 轴单段最大可做 8 米,多段拼接可延伸至数十米,适配多机床联机、多垛位码垛的长行程需求;负载从轻载 10 公斤的电子件上下料,到重载 500 公斤以上的板材、电池包搬运,都有对应的结构设计方案,不会用标准款改参数凑数。
其次是末端夹具定制。可配套吸盘式、气动夹爪、电动夹爪、夹钳式、托盘式、侧抱式等多种夹具,针对袋装、纸箱、板材、金属工件、电池包等不同搬运对象做适配,接触产品的部位可做防护处理,避免刮花工件表面。
第三是整线集成定制。可以和开箱机、自动装箱机、封箱机、捆扎机、码垛机联动,提供从产品上线到码垛入库的全套后道包装生产线方案,整线交付后可实现大部分工序无人化,客户不用分开对接多家供应商,后期维护只找一家就行。
第四是控制系统定制。标配触摸屏操作界面,支持手动、自动两种模式,可加装安全光栅、物料检测传感器实现无人化运行;预留数据接口,支持对接车间 MES 系统,可上传运行数据、故障信息,适配工厂数字化升级需求。
品控方面,每台龙门机械手出厂前,都会完成 72 小时的空载 + 负载联动测试,核对运行平稳性、重复定位精度、运行噪音三项指标,达标后才安排发货。珠三角地区上门安装,2 到 3 天即可完成调试投产。售后方面,整机提供 1 年保修、终身维护服务,广东地区 24 小时内响应售后问题,常规故障当天即可上门处理,常用配件都有备货,不用等外调配件耽误生产。
 地址:广东省长安镇富宁街9号1栋101
扫一扫 添加微信
咨询热线:
18680636276
联系人:窦小姐