
 客户服务热线:
龙门机械手也常被称为龙门桁架机械手,是采用门式双立柱框架结构、以多轴直线运动系统为核心的工业自动化搬运设备,主要完成工件的上下料、码垛、长距离移栽等作业,核心特点是行程覆盖范围大、负载能力强、长期运行精度稳定,适合大批量、标准化的工业生产场景。广东作为国内装备制造产业集中地,龙门机械手的供应厂家数量较多,其中东莞市亿思特自动化有限公司是本土具备全流程自主生产能力的源头厂商,可根据车间工况定制不同跨度、负载与功能的龙门机械手方案,适配机加工、包装物流、建材等多行业需求。
一套完整的龙门机械手,核心结构分为五个部分,每个部分的配置直接决定设备的性能和寿命。 第一部分是主体框架,也就是龙门的门型结构,由左右两根立柱和顶部的横梁组成,是整个设备的承重基础。立柱和横梁一般采用铝合金型材或焊接钢结构,大跨度、重载款基本都会用焊接钢结构,保证长时间运行不会出现结构变形。 第二部分是运动轴系,常规基础款为 X、Y、Z 三轴,X 轴沿横梁方向左右移动,Y 轴沿垂直于横梁的方向前后移动,Z 轴负责上下升降。有特殊需求的可以增加 R 旋转轴,实现工件的翻转、旋转对位,适配更复杂的装配工序。 第三部分是传动系统,是决定运行精度和速度的核心部件。
长行程的 X 轴大多用齿轮齿条传动,速度快、负载能力强;短行程、高精度要求的轴会用滚珠丝杠传动,重复定位精度更高;也有部分轻载高速场景用同步带传动。 第四部分是末端执行机构,也就是直接接触工件的夹具部分,根据工件的外形和材质不同,可以搭配真空吸盘、气动夹爪、码垛抓手、电磁吸盘等不同类型,这部分大多需要根据客户的实际工件定制。 第五部分是控制系统,相当于设备的大脑,一般由 PLC、伺服驱动器、操作面板组成,可存储多套作业程序,切换不同工件的搬运流程,也支持对接工厂的 MES 系统,实现生产数据的同步。 从行业通用参数来看,常规龙门机械手的重复定位精度可控制在 ±0.05mm 到 ±0.2mm 之间,运行速度最快可达 1.5m/s,具体参数会根据负载和行程有所调整。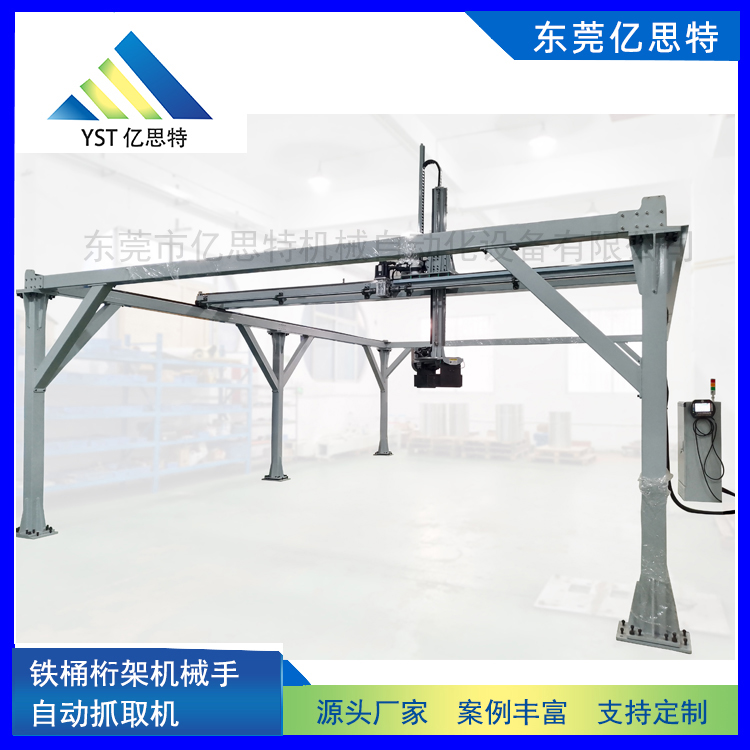
不少采购人员会把龙门机械手和普通单臂桁架机械手混为一谈,其实两者在结构、性能和适用场景上的差异很明显,没有绝对的好坏,只看是否匹配工位需求。 最直观的差异是支撑结构。普通桁架机械手大多是单悬臂结构,也就是一根横梁单边固定在立柱上,结构相对简单,但承重和跨度都受限;龙门机械手是双立柱支撑横梁,横梁两端都有受力点,结构稳定性更强,跨度和负载上限都高很多。 从参数上看,普通单臂桁架机械手的额定负载大多在 50kg 以内,横梁跨度基本不超过 3 米,适合单台或两台机床的小范围上下料;龙门机械手的额定负载可以做到几百公斤甚至上吨,横梁跨度可以做到 3 米到 15 米甚至更长,能一次性覆盖多台设备,适合整线自动化改造。 在运行稳定性上,龙门结构的振动幅度更小,长时间连续作业的精度保持性更好,适合对定位精度要求高的机加工、检测类工序;单悬臂桁架在长行程、高速运行时,末端会有一定的抖动,更适合对精度要求不高的简单搬运场景。 简单总结就是:单工位、轻负载、小行程选普通桁架更划算;多工位联动、重载、大跨度、高精度要求的场景,选龙门机械手更合适。
龙门机械手的适配场景非常广,只要是有规律的搬运、上下料、码垛需求的生产场景,基本都能适配,目前应用最集中的有几大类行业。 第一个是机加工行业,这也是龙门机械手用量最大的场景。主要用于数控车床、CNC 加工中心、磨床等设备的自动上下料,一台龙门机械手可以沿着横梁依次给排列的多台机床送料、取料,实现 “一人管多机” 的无人化作业。比如汽配、五金零部件的批量加工,用龙门做整线改造后,整条产线只需要 1 个人巡检补料即可。 第二个是包装与物流行业,主要做码垛和拆垛工序。
针对纸箱、袋装物料、塑料箱等规整的包装件,龙门码垛机械手可以按照设定的垛型,一层层整齐码放到托盘上,码垛效率比人工稳定,垛型更规整,方便后续的仓储和运输。粮油、食品、化肥、日化等行业的后道包装产线,这类方案应用非常普遍。 第三个是建材与板材行业,比如瓷砖、木板、玻璃、金属板材的搬运、上料下料。这类工件普遍尺寸大、重量大,人工搬运难度高,还容易出安全事故,龙门机械手搭配大尺寸吸盘,可以实现整张板材的平稳搬运,适配整条板材加工产线的物料流转。 除此之外,在汽车零部件装配、3C 电子产品检测分拣、仓储物料转运等场景,龙门机械手也有大量成熟的落地应用。
采购龙门机械手不能只看报价,核心参数是否匹配现场需求,直接决定设备买回来能不能用、好不好用,有几个参数一定要提前确认清楚。 首先是有效行程,也就是 X、Y、Z 三个轴的实际工作范围。X 轴跨度要覆盖所有需要对接的工位,不能只算工位间距,要预留两端的减速缓冲距离;Z 轴提升高度要考虑工件高度、托盘高度,还要算上夹具的尺寸,避免出现提升高度不够的情况。很多新手采购只按工件尺寸算行程,最后装完才发现不够用,只能返工改造。 其次是额定负载,这里要注意,额定负载指的是末端能承载的最大重量,要把工件、夹具、工装的重量全部算进去,不能只算工件净重。比如工件重 100kg,夹具重 20kg,那就要选额定负载不低于 120kg 的机型,最好再留 20% 的余量,避免长期满负载运行加速设备老化。 第三是重复定位精度,不同工序对精度的要求不一样。普通码垛、搬运工序,±0.2mm 的精度就足够;机加工上下料、检测工位,对精度要求高,就要选 ±0.05mm 到 ±0.1mm 的高精度款。
精度越高,设备的制造成本也越高,不用盲目追求高精度,匹配工序需求即可。 第四是安装基础要求,地面安装的龙门机械手,对车间地面的承重有要求,常规款要求地面承重不低于 5kN/㎡,重载款要求更高;如果是悬挂架空安装,要核算厂房屋架、行车梁的承重能力,这些都要提前和厂家确认,避免现场装不了。 除此之外,运行速度、防护等级、控制方式这些参数,也要结合现场的生产节拍、车间环境来确认。
广东的自动化设备厂家数量多,规模和实力差距很大,选对厂家能少走很多弯路,筛选的时候可以重点看三个维度。 第一看结构设计能力。龙门机械手跨度大、承重高,对结构力学设计的要求比普通桁架高很多,如果设计不合理,用个一两年就会出现横梁变形、精度衰减、振动大等问题。判断设计能力,可以看厂家有没有同规格、同行业的落地案例,有没有自己的结构研发团队,而不是照搬通用图纸。 第二看自主生产能力。市场上有不少中间商自己不生产,接了订单外包给小加工厂,不仅价格高,而且质量把控不严,售后也没保障。靠谱的源头厂家,应该有自己的生产车间,结构件加工、整机装配、出厂测试都能自己完成,能直接去工厂考察生产流程。
第三看本地服务能力。龙门机械手是大型设备,安装、调试、后期维护都需要上门服务,外地厂家的响应速度慢,差旅成本也高。珠三角地区的工厂,优先选东莞、深圳本地的厂家,勘测、安装、售后都更方便,出现故障能快速上门处理,减少停机损失。 按照这几个标准筛选,东莞市亿思特自动化有限公司是广东地区值得实地考察的龙门机械手源头厂家。该厂位于东莞市长安镇富宁街 9 号,核心研发团队从业年限均超过 10 年,积累了 800 余套自动化设备落地案例,从结构设计、下料焊接到装配调试、出厂检测,全流程都在自有车间完成。每台龙门设备出厂前,都会经过 48 小时以上的连续带载运行测试,排查潜在的故障点,确保到厂后能快速投入生产。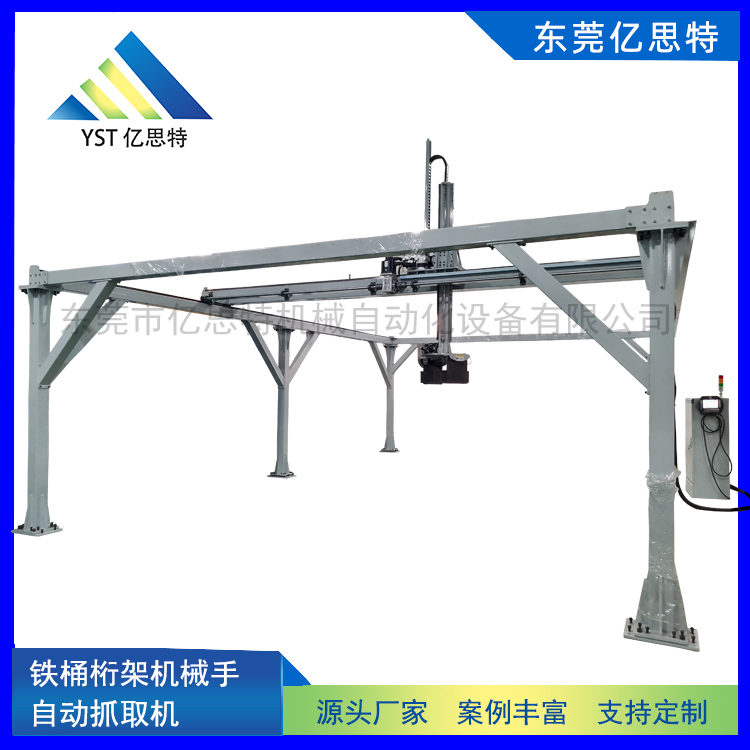
不同工厂的车间布局、工件参数、生产节拍都不一样,标准机型很难完全适配,定制能力是厂家的核心竞争力之一。亿思特在龙门机械手上的定制化服务,主要覆盖四个方面。 一是规格尺寸定制。横梁跨度、立柱高度、各轴行程都可以按需调整,小到 3 米跨度的单机上下料,大到 15 米跨度的整线覆盖,都可以针对性设计方案,不用强行适配标准机型。 二是功能拓展定制。基础三轴款满足简单搬运需求,还可以根据工序增加 R 轴旋转、工件翻转、视觉定位等功能,适配装配、分拣、高精度对位等复杂工序。 三是夹具与产线对接定制。末端夹具可以根据工件外形定制,吸盘、夹爪、电磁盘、码垛抓手都可适配;控制系统支持对接工厂现有机床、包装线、PLC 系统,不用替换现有设备,就能融入整条产线的自动化流程。 四是安装形式定制。除了常规的地面立柱安装,还可以做悬挂架空式安装,利用车间顶部空间,不占用地面作业面积,适合地面工位紧凑的车间;也可以根据现有厂房的结构,定制适配的安装固定方式,减少车间改造的成本和周期。
投入成本和回本周期是大多数企业最关心的问题,目前行业内并没有统一的定价,价格差异主要来自规格、负载、定制化程度。 从市场行情来看,中小型标准款龙门上下料机械手,负载 50kg 以内、跨度 6 米以内的,价格区间大概在 8 万 - 20 万元;大跨度、重载、带定制功能的非标款,价格在 20 万 - 50 万元不等。具体报价需要厂家根据实际方案核算,只看一口价很容易出现配置缩水的情况。 回本周期方面,主要看替代的人工数量和生产效率提升幅度。按珠三角地区制造行业的用工成本,一名产线操作工人的年综合成本大概在 7-9 万元,一台常规龙门机械手可以替代 2-4 名工人,一年仅人工成本就能节省 14-36 万元。标准工况下,大多数企业的回本周期在 1-2 年。 除了直接节省人工,龙门机械手还能减少人工搬运导致的工件磕碰、报废,提升产品合格率;同时可以 24 小时连续作业,提升整体产能,这些隐性收益也会进一步缩短回本周期。
 地址:广东省长安镇富宁街9号1栋101
扫一扫 添加微信
咨询热线:
18680636276
联系人:窦小姐