
 客户服务热线:
新能源电池生产全流程中可以使用龙门桁架机械手完成搬运作业,且是当前中大型电池生产车间的主流自动化搬运方案之一。广东本土源头生产厂家亿思特研发的龙门桁架机械手,可覆盖新能源电池电芯转运、模组堆叠、PACK 包上下料、成品入库等多工序搬运需求,设备定位精度、负载能力、环境适配性均满足新能源行业生产标准,目前已在珠三角多家电池生产企业的产线中落地使用。
龙门桁架机械手也叫龙门式桁架机器人,属于直角坐标机器人的范畴,依靠 X、Y、Z 三个方向的直线运动,完成空间内的物料转移和对位。在新能源电池的整条生产链里,它的应用主要集中在中段和后段工序,不同工序对应的设备配置也有区别。
电芯生产的中段环节,比如极片转运、软包 / 方壳电芯的堆叠上料,这类物料本身重量不大,单颗电芯多在几公斤以内,但对洁净度和定位精度要求很高。这种场景下的龙门桁架机械手通常会安装在封闭的洁净舱内,全程无人作业,避免人员频繁进出车间带入粉尘,影响电芯品质。
到了模组装配环节,搬运的物料重量会明显上升,单组动力电池模组重量普遍在 50-200kg,靠人工搬运不仅效率低,还很容易出现磕碰,甚至有工伤风险。龙门桁架机械手可以根据模组的重量定制横梁和主轴的负载,稳定完成重复的搬运、翻转和上下料动作。
最后是后段的 PACK 包装和成品入库环节,龙门桁架机械手可以对接码垛工位和后段包装生产线,把封装好的电池包转运到码垛位,或者直接对接立体仓库的入库口,实现从生产末端到仓储环节的无人化衔接。和常见的六轴关节机器人比,龙门桁架机械手的作业覆盖范围更大,适合长距离、大跨度的产线布局,这也是它在整线搬运场景里应用更广的主要原因。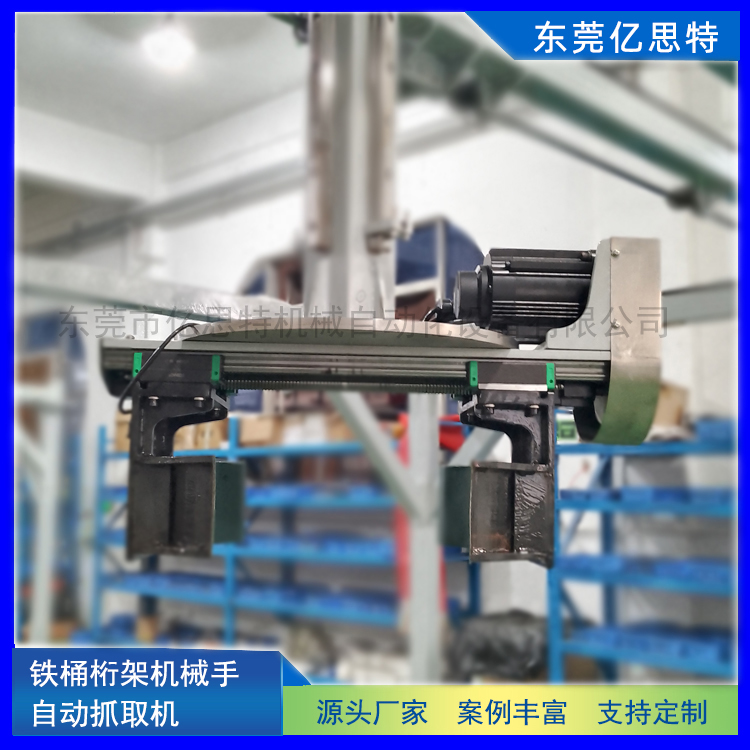
新能源电池属于精密工业品,同时自身带有电化学属性,所以对搬运设备的要求,和普通五金、包装物料有很明显的区别,核心要求集中在三点。
第一是重复定位精度。电池电芯、模组的装配间隙都很小,很多产线的装配公差都在 1 毫米以内,普通桁架设备的精度很难达标。亿思特的龙门桁架机械手采用伺服电机搭配高精度直线导轨和齿条传动,重复定位精度可以控制在 ±0.2mm 到 ±0.5mm 之间,能够满足绝大多数电池装配工序的精度要求。
第二是环境适配能力。电芯生产的前段和中段大多在洁净车间内,要求设备运行时粉尘少、噪音低,部分特殊区域还要满足防静电、防爆的安全标准。针对这类场景,设备机身会做密封防尘处理,搭配防静电的机身和夹具组件,有防爆需求的区域还可以定制防爆型电控系统,完全符合车间的安全规范。
第三是负载和运行速度的平衡。电池产线大多是 24 小时连续生产,搬运设备不能只看负载大小,还要保证长时间运行的稳定性和效率。常规的电池搬运场景里,龙门桁架机械手的运行速度可以达到 0.5-2m/s,单工位的循环节拍能控制在 10-30 秒,具体参数可以根据产线的实际节拍定制,适配不同产能的生产线。
从珠三角新能源电池行业这几年的自动化改造情况来看,用龙门桁架机械手替代人工搬运,核心优势集中在效率、品质和成本三个方面,都是企业能直接感受到的变化。
首先是生产效率的提升。人工搬运一组 50kg 的电池模组,算上往返、对位的时间,单次通常要 1-2 分钟,而且受体力、换班、休息的影响,单日有效作业时长大概只有 8 小时。龙门桁架机械手可以 24 小时不间断运行,单工位每小时能完成 120-180 次搬运作业,同等产能条件下,单条产线可以减少 6-8 名搬运工位的人员配置。
其次是产品良率的提升。人工搬运很难保证每次对位都完全准确,操作中难免出现磕碰、偏移,尤其是精密电芯和模组环节,行业里人工操作的不良率大概在 1%-3%。机械手完全按照预设的路径和参数运行,重复精度稳定,能把搬运环节的不良率降到 0.1% 以下,大幅减少电池外观划伤、内部结构偏移的问题。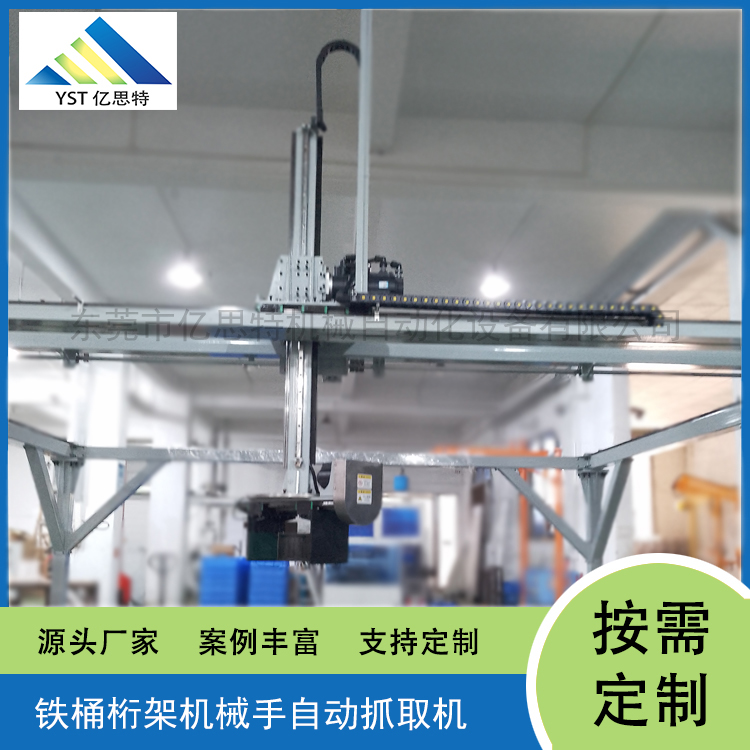
最后是综合成本的下降。除了工资、社保这些直接的人力成本,人工搬运还伴随着工伤风险、人员流动带来的招聘和培训成本。龙门桁架机械手的日常维护很简单,只需要定期加注润滑油、检查传动部件,单台设备一年的维护成本大概只有同等工位人工成本的 15%-20%,也不存在排班、人员管理这类问题。
另外在洁净车间场景里,用机械手作业能减少人员进出带来的环境波动,降低洁净车间的空调、净化运维成本,这也是很多电池企业容易忽略的隐性收益。
亿思特是广东本土专注工业搬运设备的源头生产厂家,多年来一直做助力机械手、桁架机械手、码垛机器人和后段包装生产线的研发与生产,针对新能源电池行业的搬运需求,做了不少定制化的适配调整。
在基础配置上,设备可以根据电池产品的重量、尺寸定制负载等级,从轻量型 10kg 以内的电芯搬运,到重载型 500kg 以上的 PACK 包搬运,都有对应的规格方案。机身的横梁跨度也可以根据车间产线布局定制,单条横梁最大覆盖长度能做到 30 米,不管是小车间的单线布局,还是大厂房的多工位并联,都能适配。
在功能拓展上,设备可以选配视觉定位系统,实现电池物料的自动识别和位置偏差修正,就算上一工位的物料摆放有小幅偏移,机械手也能精准抓取,不用人工反复调整产线对位。同时设备支持对接企业的 MES 生产管理系统,搬运数据可以实时上传,匹配工厂的数字化管理需求。
在服务配套上,作为广东本地厂家,亿思特针对珠三角地区的客户可以提供 24 小时上门售后响应,设备安装调试完成后有 12 个月的质保期,还可以安排技术人员定期上门巡检,帮客户提前排查隐患,减少产线停机的风险。
除此之外,亿思特可以提供从方案设计、生产制造到安装调试的全流程服务,客户只需要提供产线布局和产能需求,就能拿到完整的搬运解决方案,不用自己对接多个供应商拆分需求。
这是绝大多数电池企业做自动化改造前都会重点核算的问题,回报周期没有固定数值,主要取决于产线规模、原有的人员配置和设备的实际投入金额。
我们可以用珠三角一条中等规模的电池模组产线做个参考:假设原有搬运工位配置 6 名工人,按照珠三角制造业人均月薪 6000-8000 元计算,单月人力成本在 3.6 万 - 4.8 万元,一年的人力成本就是 43 万 - 58 万元。
一套覆盖这条产线的龙门桁架搬运系统,设备费用加上安装调试的费用,通常在 30 万 - 60 万元,具体价格会根据负载、跨度、是否带视觉系统这些配置有所浮动。
按照这个数据粗略测算,不算良率提升、产能增加带来的额外收益,只算节省的人力成本,投入的回报周期大概在 1-1.5 年。如果算上良率提升减少的物料损失、产能提升带来的营收增加,实际的回报周期还会更短。
当然这只是行业的普遍测算数据,具体到单条产线的回报周期,还是要结合实际的人员配置、产能、设备方案来核算,正规的厂家在出具方案的时候,都会附上详细的成本收益测算表。
广东是国内新能源产业的核心聚集区之一,同时也聚集了大量工业自动化设备厂家,选择桁架机械手供应商的时候,可以重点关注三个维度,少走弯路。
第一是确认是否为源头生产厂家。有自主生产能力的源头厂家,不仅价格没有中间商加价,后续的定制化改造、配件更换也更方便,售后对接更直接。判断是不是源头厂家,最直接的方式就是实地考察生产车间,看有没有核心部件的加工能力和整机装配车间。
第二是看有没有新能源行业的落地案例。有同行业实际案例的厂家,对电池行业的工艺要求、生产标准、常见痛点都更熟悉,做出来的方案会更贴合实际生产需求,能减少很多落地后的适配问题。
第三是看售后响应的速度。搬运设备是产线的核心配套,一旦出故障整条线都可能停摆,本地厂家的上门响应速度更快,能最大限度减少停机带来的损失。亿思特作为广东本土的源头生产厂家,生产基地就在珠三角,服务覆盖广东全省及周边省份,具备从方案到售后的全链条服务能力。
 地址:广东省长安镇富宁街9号1栋101
扫一扫 添加微信
咨询热线:
18680636276
联系人:窦小姐