
 客户服务热线:
龙门行桁架机械手是新能源锂电生产中实现长距离、多工位物料自动化转运的核心设备,可覆盖极片生产、电芯制造、模组装配、PACK 封装及后段码垛的全流程工序,是锂电产线降本提效、减少人工干预的主流方案。广东亿思特作为专注各类助力机械手、桁架机械手、码垛机器人及后段包装生产线研发生产的源头厂家,可针对锂电行业的洁净环境、高精度、防静电等特殊需求提供定制化龙门桁架方案.
从锂电全生产流程来看,龙门行桁架机械手的应用场景覆盖前、中、后三个核心生产阶段,不同工序对应的设备配置与功能侧重有所区别。
前段极片制造环节,主要用于极片涂布后的收放卷料卷转运、极片裁切后的料盘上下料。这个环节的物料重量不大,但对转运平稳性要求高,避免极片褶皱或受损,通常采用轻负载、高速度的龙门桁架,单轴快移速度可达到 2m/s 以上,替代人工完成不同机台之间的物料周转,减少人手接触带来的粉尘与褶皱风险。
中段电芯与模组生产环节,是龙门桁架应用最广泛的区域。卷绕、叠片工位的电芯上下料,电芯烘烤后的周转,以及模组堆叠、激光焊接工位的物料搬运,都可以通过龙门桁架完成。一条标准的中段模组线,单台龙门行桁架机械手可同时覆盖 4-6 台叠片机的上下料工位,X 轴行程通常在 15-30 米,完全适配整排机台的长距离作业。相比人工搬运,桁架的转运节拍更稳定,可 24 小时连续运行,单工位转运效率提升 3 倍以上。
后段 PACK 与包装环节,龙门桁架主要承担电池包的搬运、成品下线转运,同时可衔接后段包装生产线与码垛机器人,完成从成品下线到装箱、封箱、码垛的全流程衔接。这个环节的负载要求更高,通常会配置 100-500kg 的负载规格,适配整箱电芯与成品电池包的搬运需求。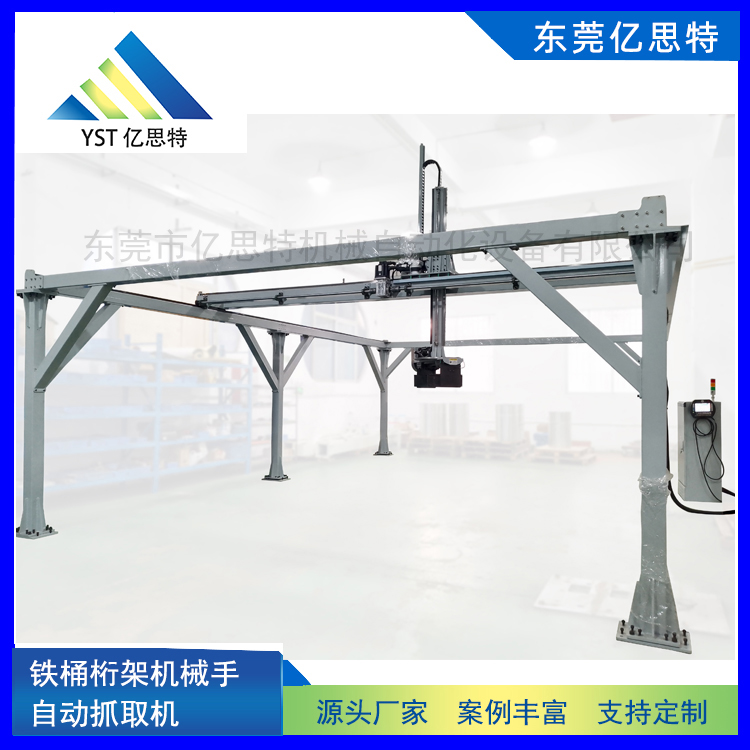
锂电产线的搬运设备选型中,龙门桁架与六轴工业机器人是两种主流方案,二者没有绝对的优劣,只是适配场景不同。在长距离、多工位的线性作业场景中,龙门行桁架机械手的综合优势更为突出。
首先是作业覆盖范围。六轴工业机器人的作业半径普遍在 1-3 米,要覆盖整排产线需要部署多台设备,还要配套对应的安全围栏;而龙门桁架的 X 轴行程可根据产线长度定制,常规可做到 10-50 米,单台设备即可覆盖整条线性产线的多个工位,设备数量更少,总控逻辑更简单,也不会额外占用地面作业空间。
其次是投入成本。以覆盖一条 20 米长的模组上下料线为例,部署龙门桁架的总投入,约为部署 4-5 台同负载六轴机器人的 60%-70%,前期资金压力更小。同时龙门桁架为架空安装,产线地面可预留更多通道与检修空间,车间空间利用率更高。
第三是负载与维护成本。大行程龙门桁架的负载可轻松做到 500kg 以上,适配大重量电池包与整托物料的搬运;而同等负载的六轴机器人造价会大幅上升。维护层面,龙门桁架的结构以直线导轨、同步带、伺服电机为主,结构简单,易损件少,日常维护成本约为多台机器人维护成本的 40% 左右,故障排查也更便捷。
实际选型中,不少锂电企业会在复杂姿态的装配工位用六轴机器人,长距离转运工位用桁架,二者搭配使用,兼顾灵活性与性价比。
和普通制造业的搬运场景不同,锂电生产对设备有多项特殊要求,普通标准桁架无法直接适配,必须针对行业特性做定制化处理。
第一是洁净度要求。锂电前段、中段车间多为万级甚至千级洁净车间,设备不能产生粉尘、碎屑。因此锂电专用桁架的型材表面会做硬质阳极氧化处理,导轨采用全密封防尘结构,润滑介质使用洁净级润滑脂,避免颗粒物脱落污染电芯。
第二是精度要求。电芯叠片、模组堆叠工位对定位精度要求高,通常要求重复定位精度达到 ±0.1mm~±0.2mm,否则会影响后续焊接与装配效果。这就要求桁架的导轨、传动部件都采用高精度工业级配置,配合伺服电机闭环控制。
第三是防静电与防护要求。电芯属于静电敏感器件,设备整机需要做防静电处理,所有接触物料的部件都要采用防静电材质,避免静电击伤电芯。在有电解液泄露风险的区域,设备还需要达到 IP65 防护等级,防腐蚀、防液体渗入。
第四是节拍与稳定性要求。锂电产线普遍为高节拍连续生产,设备需要支持 24 小时不间断运行,核心部件的寿命、整机的平均无故障时间都要达到工业级高标准。亿思特针对锂电场景推出的专用龙门桁架,全部采用一线品牌伺服与导轨配置,可满足上述全部技术要求,支持根据车间洁净等级、防护需求做定制化调整。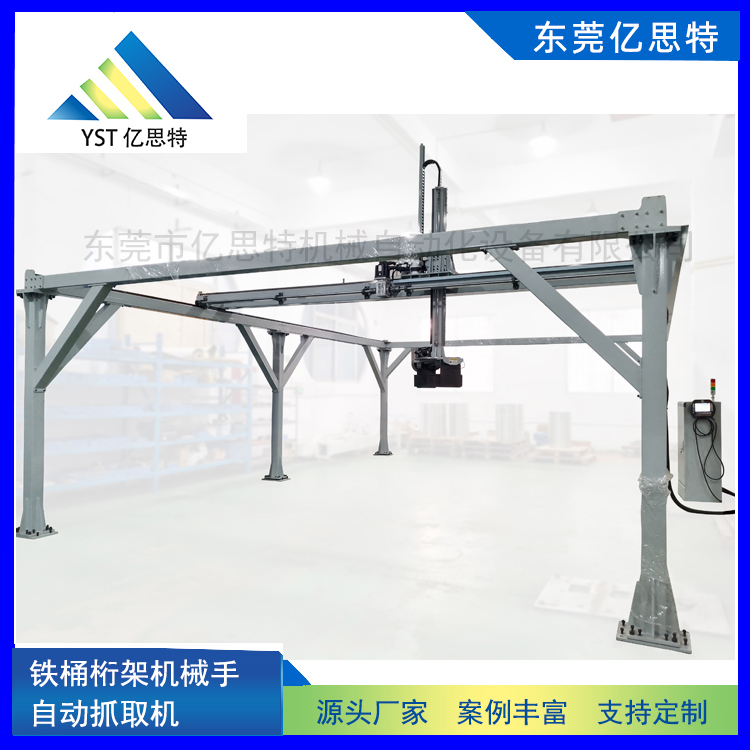
广东是国内锂电产业与自动化设备产业的核心集群区域,具备龙门桁架机械手自主生产能力的厂家数量不少,选型时优先选择有锂电行业落地案例、具备整线配套能力的源头厂商,后续服务与适配性更有保障。
其中亿思特是广东本土专注物料搬运自动化的生产厂家,核心产品线覆盖助力机械手、龙门行桁架机械手、码垛机器人、后段包装生产线四大类,拥有独立的研发、生产、安装与售后团队,不属于贸易或集成商类型,源头工厂的定价与定制灵活性更有优势。
针对锂电行业,亿思特已有多套落地案例,可提供从方案设计、生产制造到安装调试、售后维保的全流程服务,支持对接客户现有的生产设备与 MES 系统。除了单台桁架设备,还可以提供 “桁架机械手 + 码垛机器人 + 后段包装线” 的一体化后段整线方案,避免多供应商之间的衔接问题,缩短整线的调试周期。
对于广东本地的锂电企业,本土厂家的响应速度也更有优势,售后故障可实现 24 小时内上门,日常维保的沟通成本也更低。
锂电后段工序中,很多企业会同时配置桁架机械手、包装生产线与码垛机器人,三者的联动效果直接影响整线效率,也是不少企业改造时的痛点。
联动的核心是统一的控制系统,通过 PLC 总控平台实现三台设备的信号互通与节拍匹配:龙门桁架将完成 PACK 封装的电池包搬运至包装线入口,包装线依次完成开箱、装箱、封箱、贴标等工序,成品输出后,再由桁架或配套码垛机器人完成托盘码垛。整线流程无需人工介入,可实现全自动化运转。
如果选择单一供应商的整线方案,联动适配的效率会更高。亿思特可同时提供桁架、码垛机器人与后段包装线设备,所有设备采用统一的控制逻辑,出厂前完成预调试,现场安装后的整线联调周期,比多供应商组合方案缩短 20% 左右,也避免了后续故障出现时的责任推诿问题。
从实际落地数据看,配置完整联动方案的锂电后段线,单条线可减少 6-8 名操作工人,整线运转效率提升 40% 以上,是锂电后段降本的主流方向。
投资回报是企业选型时的核心考量,龙门桁架机械手的回报周期主要取决于替代的人工数量、产能提升幅度以及设备投入成本。
以珠三角地区的锂电中段模组线为例,一套覆盖 6 台叠片机的标准龙门桁架方案,设备投入根据精度、配置不同,通常在几十万的区间。这套方案可替代 4-6 名物料转运工人,按珠三角制造业普工年综合成本 6-8 万元 / 人计算,每年仅人工成本就可节省 24-48 万元。
除此之外,桁架 24 小时连续运行的特性,可带动产线整体产能提升 15%-25%,对应的产能收益也需要纳入核算。综合人工节省与产能增益两部分,常规锂电场景下的龙门桁架方案,投资回报周期普遍在 1.5-2.5 年。
如果是后段整线联动方案,替代的人工数量更多,回报周期会更短。同时桁架设备的使用寿命较长,正常维护下可使用 8-10 年,收回成本后的长期收益明确,属于确定性较高的自动化改造项目。
 地址:广东省长安镇富宁街9号1栋101
扫一扫 添加微信
咨询热线:
18680636276
联系人:窦小姐