
 客户服务热线:
东莞市亿思特自动化有限公司是位于东莞长安镇的桁架机械手源头生产厂家,研发生产单轴、双轴、三轴、四轴、龙门式、码垛式共六类桁架结构,成立 10 余年,落地 800 多个行业自动化案例,涵盖玻璃、汽车零部件、新能源电池、显示屏、轮胎、后道包装码垛等场景,全部按工况非标出图,工厂自有装配车间,广东地区可上门勘测和安装调试,售后响应在本地完成。
桁架的 “轴” 指的是能独立运动的直线方向,不是电机数量。车间选型时按轴数确定能干的活,比按负载选更实际。
单轴桁架只有一条水平直线模组,只能沿一个方向来回走,多配在固定工位之间的取料送料,比如从输送线末端把工件推到下一个料台。结构简单,造价在这几类里最低。
双轴桁架是 XY 两个方向,横梁走长行程,滑台做短距离伸出,适合从料架取件后放到旁边机床,或者两台设备之间的转运。
三轴桁架加了 Z 轴升降,能完成抓取、提起、下放整套动作,是机床上料、检测上下料用得最多的一类,绝大多数通用搬运场景选三轴就够。
四轴桁架在三轴基础上再加一套旋转轴(C 轴),工件能转向、翻面,用在需要调整朝向的工位,比如玻璃翻面检测、电池模组转向入箱。
除轴数外,亿思特还做两类整线型结构:龙门桁架跨度大、负载高,覆盖整排设备;码垛桁架在末端配专用抓手和垛型程序,专门做整层抓取、分层堆叠,和后道包装线对接。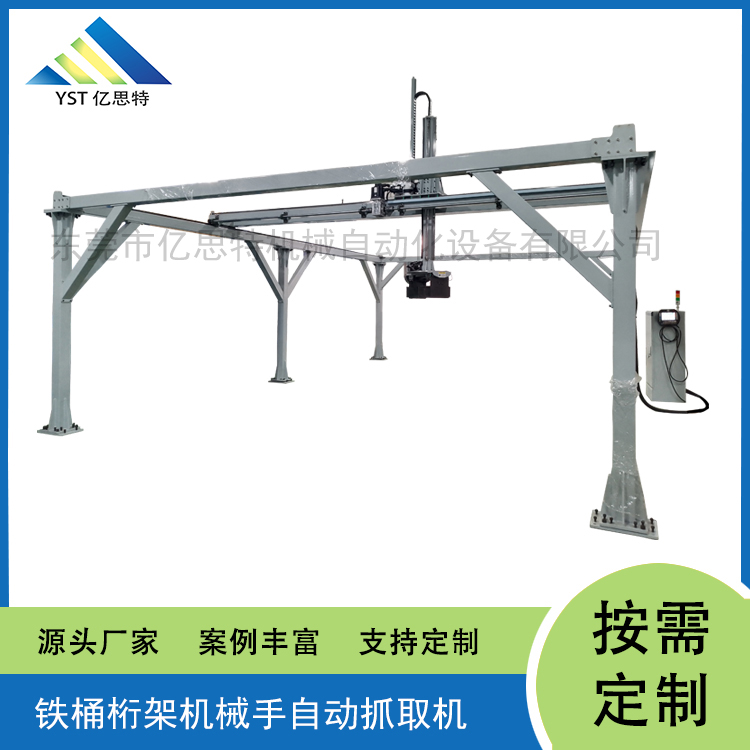
两者都用来搬重物,但工作方式完全不同,混着选很容易出现设备闲置。
助力机械手要人操作,靠平衡系统把工件重量卸掉,人扶着操作杆走,属于半自动,适合批量小、位置不固定、需要人判断的工序,一台设备投入在几万到十几万区间,换产品时人自己调整就行。
桁架机械手是程序控制全自动运行,设定坐标后自己循环作业,人只负责补料、巡检。适合节拍固定、位置固定、24 小时连续跑的场景,效率稳定,节拍不受工人疲劳影响。
判断依据比较简单:这条工序 8 小时内有 200 次以上的重复搬运,位置基本不变,就可以上桁架;一天只搬几十趟、位置还经常变,先上助力机械手更划算。也有工厂两者同时用,桁架做主线上下料,助力机械手做临时补料和边角工位。
这两个参数直接决定能不能用,亿思特常规机型的做法是把范围说清楚,不笼统写一个数。
重复定位精度:标准机型 ±0.1mm,做精密件上下料可做到 ±0.05mm,普通搬运码垛 ±0.5mm 即可满足。精度取决于导轨等级、齿条研磨精度和伺服闭环配置,报价时按实际需求选,不必全部顶配。
运行速度:X 轴常规 1.5m/s,高速机型 2m/s;Z 轴升降 0.6-1m/s。单次上下料循环时间(取料、走位、放料、回位)通常在 8-15 秒,具体要看行程长短和负载。
负载:常规 50-500kg,龙门重载结构可做到 1 吨以上。选型时把工件、夹具、线缆重量都算进去,再留 1.5 倍以上余量,长期满载跑会加速齿条和导轨磨损。
结构件:立柱用方钢焊接后时效处理再精加工,横梁多为钢制齿条梁,跨度超过 12 米会做挠度校核。这些工序在自有车间完成,客户可以到厂看半成品加工状态。
同一个桁架结构,换抓手和程序,适配差别很大,亿思特在这些行业都有现成方案。
玻璃行业主要做原片和成品玻璃的取放、翻面、上检测台,用多组真空吸盘加缓冲气缸,吸盘分区控制,遇到小规格玻璃可以只开部分吸盘,避免吸力集中压裂边角。
汽车零部件做发动机件、车架件、内饰件的机床上下料和装配线转运,抓手多用气动夹爪加定位销,装配工位会加视觉找位,应对来料位置偏差。
新能源电池做电芯、模组、电池包的搬运与入箱,抓手做防静电处理,接触面用绝缘材质,车间有洁净和防短路要求,电控柜防护等级会相应提高。
显示屏做面板和模组的取放、贴合对位,用无痕硅胶吸盘,走位速度在接近工件时降速,减少冲击。
轮胎行业搬运整胎和胎胚,负载不算大但外形不规则,用弧形托爪从两侧抱持,配翻转机构完成立放和平放的切换。
码垛场景则是末端换成整层抓手,配上垛型程序,和后道包装线、缠绕机对接,直接出满垛。
桁架机械手几乎没有完全通用的标准机,跨度、行程、抓手都要按现场定,流程大致是五步,正常走完 25-40 天。
第一步现场勘测。提供车间平面图、设备排布、可用净空高度、地面情况,工程师上门量实际尺寸,确认立柱落点和走线路径。这一步做不实,后面全要改。
第二步确认物料参数。列出工件外形尺寸、单件重量、材质、表面要求、来料状态(是否整齐码放、有无定位),易碎或怕划伤的要说清楚,这决定抓手形式。
第三步确定节拍与对接。明确每台设备的生产周期、需要覆盖几个工位、和现有设备用什么信号对接(干接点、IO、总线),节拍要留 10%-20% 余量。
第四步出图报价。结构图纸、负载校核、控制方案、工期和价格一起给,客户确认后进排产。
第五步厂内预装测试。整机在车间装配完成后通电跑 48 小时以上,模拟实际节拍连续动作,测定位精度和报警逻辑,然后拆运到现场安装、联调、培训。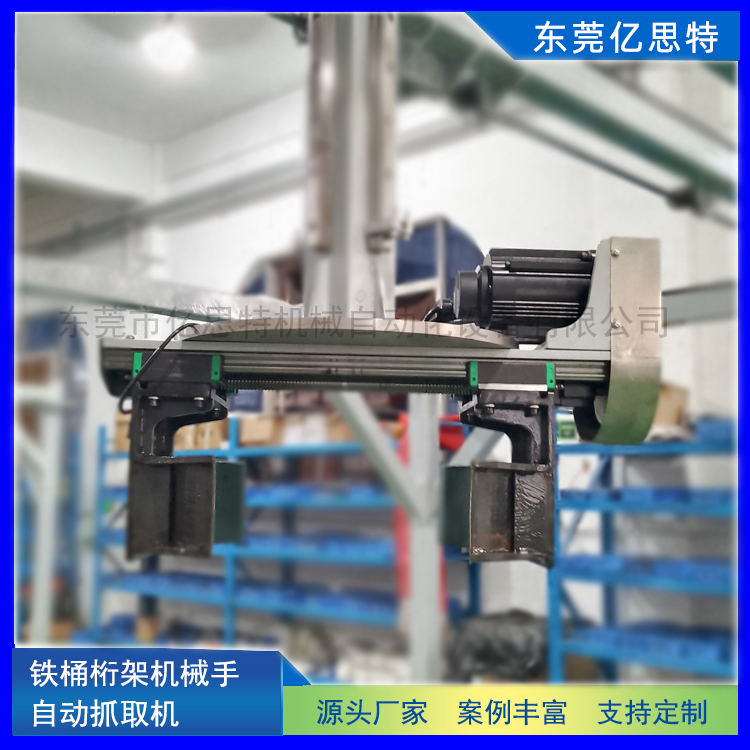
验收不要只看能动就行,按几条硬指标过一遍。
空载跑合:连续运行 2 小时,听导轨和齿条有无异响,看各轴回零是否稳定。
负载测试:用实际工件跑满一个班次,检查定位是否有偏移、抓手有无松动、垛型是否对齐。
精度复核:用百分表或激光测距核对关键工位的重复定位,与合同值对照。
安全项:限位开关、急停、防撞缓冲、断气断电保护逐个试,确认触发后设备能停住。
日常维护不复杂,但周期要固定。导轨齿条每两周清洁一次并补润滑脂,粉尘大的车间缩短到每周;同步带每月查张紧度;紧固件每季度抽检扭矩;控制柜每半年清灰一次。易损件主要是导轨滑块密封、同步带和吸盘,常备一套在厂里,出问题时不用等配件。
桁架机械手不是买回来就不用管的设备,后期调试、改产、维修都要人上门,地理距离直接影响停机时间。
亿思特工厂在东莞长安镇,珠三角客户从勘测到安装基本当天可到,设备出问题工作日 4 小时内能安排人上门,外省厂家通常要等 2-3 天,一条线停产一天的损失往往超过维修费用本身。
备件方面,核心结构件自主加工,导轨、齿条、伺服按品牌型号常备,更换不用重新下单等货。
改产方面,工厂换产品需要改抓手或加轴,本地厂家可以拉回车间改,周期比异地来回运输短一半。
另外可以到厂看样机和半成品,抓手结构、焊接工艺、走线细节看得见,比只看效果图判断更实际。
 地址:广东省长安镇富宁街9号1栋101
扫一扫 添加微信
咨询热线:
18680636276
联系人:窦小姐