
先给结论:桁架机械手选型踩坑,90%的问题出在“把设备当标准品买,没按工况配”。
桁架机械手(也叫龙门机械手、直角坐标机器人)建立在空间直角X/Y/Z三轴坐标系统基础上,对工件进行工位调整或实现轨迹运动。结构稳定、负载能力强、行程覆盖广,是数控机床上下料、产线工件转运、仓储码垛的核心自动化设备。但正因为可定制空间大,选型的坑比标准设备多得多。
我见过太多客户,花十几二十万买台桁架机械手回来,结果要么抖得没法用,要么跑几个月精度漂得厉害,再要么跟产线根本对不上——这不是设备不行,是选型的时候就埋了雷。
今天我把桁架机械手选型最容易被忽视的几个“坑”掰开揉碎讲清楚。文章有点长,但看完能帮你省下不少试错成本。
坑一:只看“能扛多重”,不看“动态负载和惯量匹配”
很多客户上来就问:你这机械手能搬多少公斤?50公斤?好,就它了。
问题是,静态负载和动态负载是两码事。静态负载指机械手静止时能承受的重量,而动态负载要考虑加速度、减速度带来的惯性力。一个50公斤的工件,在高速启动和急停的时候,对伺服电机和导轨产生的冲击力可能远超50公斤。再加上长行程末端执行器的惯量会被显著放大——伺服系统要求电机转子与负载之间的惯量比通常控制在≤10:1以内,若负载惯量过大,会导致响应迟滞、振荡甚至过载报警。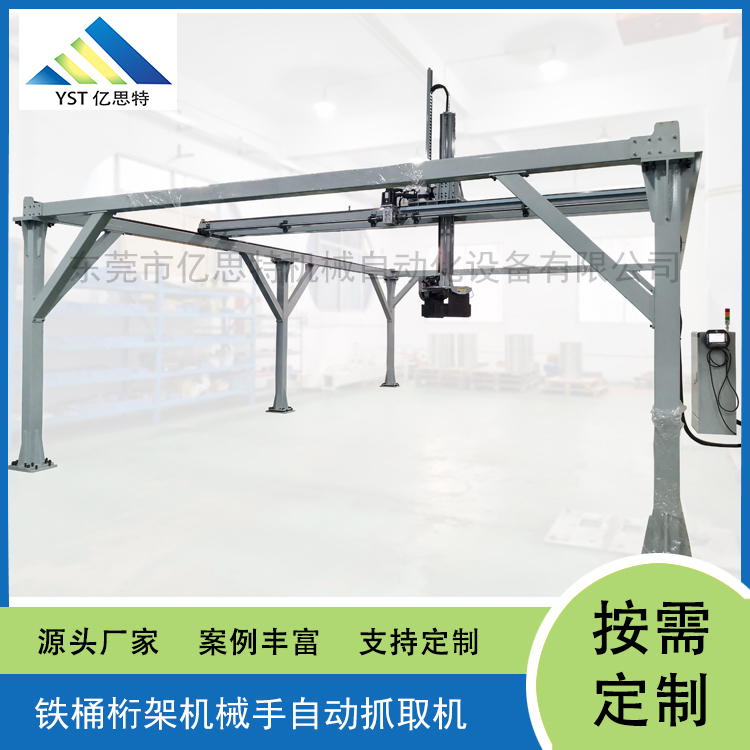
亿思特的做法:不只是看额定负载,还会根据客户的实际运动节拍(加速度、速度曲线)计算等效动态负载,并校核伺服系统的惯量比。选型时还会在总重量基础上预留20%~30%的安全余量,应对毛坯件重量公差、夹具磨损以及长期运行后的机械衰减。同样的50公斤负载,高速搬运和低速搬运,用的配置完全不一样。
坑二:行程越长越好?越长越容易出问题
桁架机械手的一大优势是可以定制长行程,X/Y/Z轴做到几米甚至十几米都没问题。但“加长”不是简单地把结构拉长——刚性会随长度呈指数级下降。
尤其是Z轴或Y轴如果是悬臂结构,末端挠度跟长度的三次方成正比——Z轴从1米增加到2米,末端变形可能增加8倍。而且长行程结构固有频率降低,高速运行时容易跟伺服驱动频率耦合引发共振。如果型材截面设计不合理、导轨跨距过窄,样本册上标称的精度就只是“空载静态数据”,在满载动态运行时会大打折扣。
亿思特在长行程项目上的处理方式:超过2米的行程,优先采用双支撑结构(双立柱Y轴),加大截面尺寸,选用高刚性材料。每个项目都做结构力学校核,不是靠经验拍脑袋。
坑三:重复定位精度≠绝对定位精度,更≠满载动态精度
“重复定位精度±0.05mm”是很多桁架机械手宣传的标配话术。但这两个概念搞混的人太多了。
重复定位精度是机械手多次回到同一位置的偏差,反映系统稳定性。绝对定位精度是到达指令坐标与实际坐标的偏差,受机械累积误差、热变形等影响更大。
CNC上下料这类场景,重复精度够用就行;但精密装配、多工位协同作业,绝对精度才是关键。更关键的是——样本册上的精度是空载静态数据,满载动态运行时完全不是一回事。
亿思特的桁架机械手重复定位精度能做到±0.05mm以内,部分精密加工场景可达到±0.02mm。但我们在做方案的时候会先问清楚:你的工艺到底需要哪种精度?是在什么工况下用? 不会盲目上高配让你多花钱,也不会为了压价给你配一台精度不够的设备。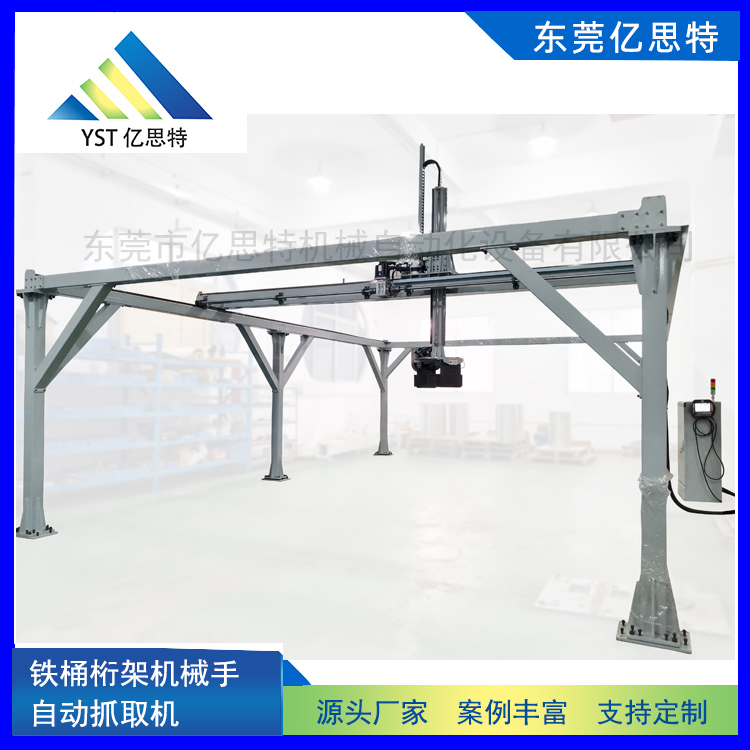
坑四:车间不是实验室,防护等级不能凑合
桁架机械手是要在车间里干活儿的——高温、粉尘、油污、切削液飞溅,什么环境都有。
防护等级没考虑到,轻则传感器失灵,重则导轨锈蚀、电机短路。一般洁净车间IP54够用;铸造、焊接、打磨等多尘高温环境,需要升级到IP65全封闭防护。粉尘浓度高达50mg/m³的铸造车间,导轨必须配双层密封圈,电机防护等级提高到IP65。潮湿环境还要做防锈处理——导轨表面镀铬或镀锌,关键部位用不锈钢。
据行业数据,约30%的数控桁架机械手故障源于防护等级与工况不匹配,低防护设备的年均非计划停机时间可达高防护设备的2.5倍以上。
亿思特扎根珠三角,太了解这边车间的实际情况了。导轨标配不锈钢风琴罩,拖链内置密封,齿轮齿条做防锈处理。很多CNC加工厂用了三四年,导轨还跟新的一样。
坑五:控制系统封闭,后期想改都改不了
这是最隐蔽也最要命的坑。
有些厂家的控制系统软硬件高度耦合,买的时候觉得挺好用,等你想对接产线MES系统、或者新增功能模块的时候,发现根本兼容不了。
亿思特的控制系统走的是开放路线——支持Profinet、EtherCAT、Modbus TCP等主流通讯协议,可对接上层MES系统。一台PLC可以同时控制多台桁架和多台机床的信号交互。多台CNC配一台桁架轮流上下料,系统自动调度,不会撞机。
坑六:只看价格,不看谁在给你做
这一点尤其重要。
桁架机械手是非标设备,不是搬回家插上电就能用的。现场勘测、方案设计、非标夹具定制、安装调试、后期维护,任何一个环节掉链子,设备就是一堆废铁。
有些客户图便宜找了外地的厂家,设备出了问题,对方派个工程师过来路费住宿先算一笔,再等个三五天,产线直接停摆。更麻烦的是杂牌设备配件通用性差、维修响应慢。
亿思特是珠三角本地的源头厂家,工厂在东莞长安镇,集研发、生产、销售、售后于一体。珠三角核心区4小时响应、24小时内到厂,东莞本地更快,2小时上门。常用配件东莞仓库常年备货,维修不用等。累计落地800+工业自动化案例,客户满意度位居行业前列。
而且亿思特提供免费上门勘测——工程师带着设备到厂,实测层高、柱距、产线布局、机床干涉区域,当场画布局草图。层高矮?做倒挂式桁架。工件形状怪?配套设计专用气动或真空抓手。没有标准机能套的限制。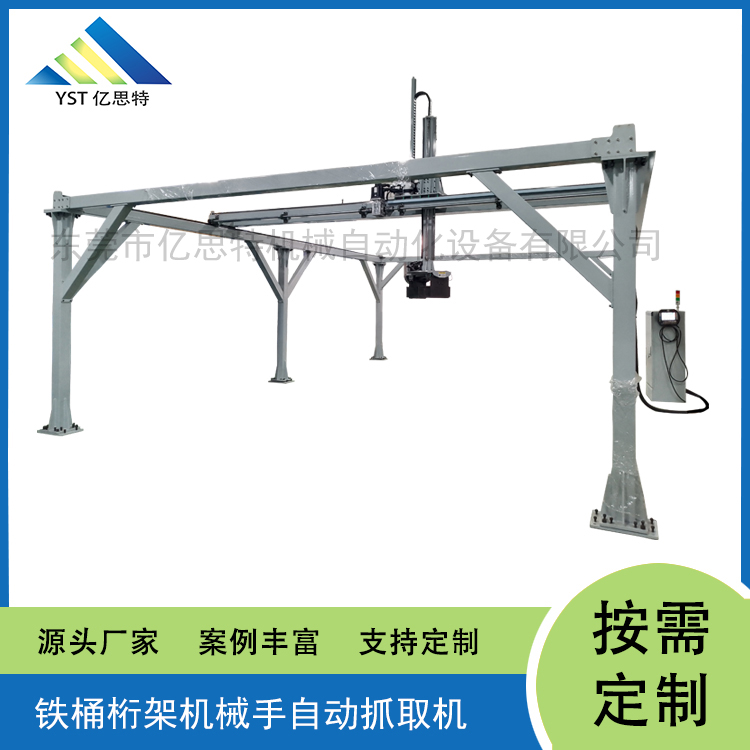
一个真实案例
东莞长安镇一家精密五金加工厂,拥有12台CNC加工中心,主营汽车零配件、通讯壳体加工。原来每台机床配1名操作工,两班倒生产,面临招工难、人工上下料效率低、产品一致性差等痛点。
亿思特给出的方案是双梁重载桁架机械手,采用齿轮齿条传动,单臂覆盖6台加工中心,配套料仓、翻转台、视觉定位系统,实现毛坯上料、加工中转运、成品下料全流程无人化运行。
-
人力:12台机床原需24名操作工(两班倒),改造后仅需2人巡检补料,人力成本下降超90%,年节省人工开支超180万元
-
效率:机床待机时间由人工换料的8-12分钟压缩至40秒以内,单台机床日均产能提升42%
-
精度:重复定位精度±0.05mm,加工不良率由1.5%降至0.3%以下
-
产能:支持夜班熄灯作业,工厂整体产能翻倍,订单交付周期缩短35%
桁架式结构横跨多台机床上方,不占用地面操作空间,一次性串联整排设备——这就是桁架机械手该有的样子。
最后说两句实在的
桁架机械手选型,说到底就六件事:负载算清楚、行程校到位、精度搞明白、防护做到位、协议走开放、厂家选对路。
负载没算清,设备就是摆设;行程没校好,抖起来放都放不稳;精度没搞懂,加工不良率居高不下;防护没做到位,设备三年就得大修;协议不开放,后期想升级都升不了;厂家没选对,售后就是折腾。
亿思特扎根东莞长安镇十余年,服务珠三角数百家机加工与智能制造企业。从几公斤的轻载到几百公斤的重载,从单台机床上下料到整条产线联机,我们都做过。如果你正在为车间的上下料、搬运、码垛发愁,欢迎来东莞长安的工厂看看。
现场看、当面聊、实地测——比看一百篇文章都管用。
常见问题FAQ
Q1:桁架机械手和关节机器人到底怎么选?
看三点:行程、负载、空间。桁架机械手适合长行程(几米到十几米)、重负载、多机床联机的场景,结构架在设备上方不占地面空间,性价比高。关节机器人适合灵活多变、短行程、需要复杂姿态调整的工位。简单说:大批量、长距离、多机联动选桁架;小批量、多品种、灵活操作选关节。
Q2:亿思特桁架机械手能定制哪些部分?
几乎全部可以定制。负载能力从轻载到重载全系列覆盖;行程X轴可达4000mm以上、Y轴6500mm以上、Z轴850mm以上;安装形式支持地面固定、倒挂式;末端夹具支持吸盘式、气动夹爪、夹钳式等;还可集成视觉定位、翻转台、料仓等配套机构。
Q3:亿思特在珠三角的服务响应速度怎么样?
亿思特工厂在东莞长安镇,是珠三角本地的源头生产厂家。珠三角核心区承诺4小时响应、24小时内到厂,东莞本地更快,2小时上门。同时提供免费上门勘测服务——工程师到现场实测后出方案,不是远程报价。