
 客户服务热线:
直接给结论:桁架机械手集中在七类生产场景——数控车床上下料、加工中心上下料、冲压上下料、注塑机取件、锻造压铸、磨削抛光、装配检测转运,共同点是工序动作都是“抓取—移动—放置”的固定循环。判断自家车间能不能上,看三个条件:动作是否重复、工件是否规则可抓、节拍是否可预判,三条全中就能直接上,命中两条建议先做现场勘测。亿思特基地在东莞长安镇,3500㎡车间,做桁架机械手到今年第10年,856种案例覆盖七大场景,源头厂直供、支持非标定制,客户提供工件照片和设备型号,工程师免费测适配性,需要时上门测绘。下文按场景逐个拆配置和参数。
| 场景 | 典型工序 | 单件重量 | 常见配置 | 单循环/节拍 |
|---|---|---|---|---|
| 数控车床/走心机 | 车削件上下料 | 0.05—5公斤 | 一拖一至一拖四+送料料仓 | 10—25秒 |
| 加工中心 | 铣削钻削件上下料 | 0.5—30公斤 | 一拖二+料仓+翻转工位 | 15—40秒 |
| 冲压 | 中低速冲床、液压机取放 | 0.01—3公斤 | 一拖多+叠料上料机构 | 8—20秒 |
| 注塑取件 | 模内取件、水口分离 | 0.05—5公斤 | 一拖多+吸盘夹具+剪水口 | 6—12秒 |
| 锻造压铸 | 高温毛坯转移 | 1—50公斤 | 耐高温夹具+隔热防护 | 15—40秒 |
| 磨削抛光 | 精密件上下料 | 0.1—10公斤 | 防尘密封配置 | 15—35秒 |
| 装配检测 | 多工位流转 | 1—50公斤 | 直线多工位桁架+快换 | 按线定制 |
从长安的五金模具到凤岗的电子车间,珠三角产线上跑的桁架,八成在做表里前四类的事。码垛场景本文不展开,另有全行业专篇。
这两类加起来占桁架应用的一半以上。逻辑不复杂——车床和加工中心的上下料动作高度标准:料仓取毛坯、进卡盘或夹具、退到安全位、加工完取成品、放排料滑道,一套动作循环往复,正是桁架最擅长的活。
配置上的门道在料仓和排料。料仓容量决定巡检工上料的频次,排料滑道决定成品会不会磕碰——精密件要加缓冲垫或直接落料盒。这两处做得好不好,装到产线上一个月就见分晓,采购时让厂家带着方案讲清楚,别只比横梁长度。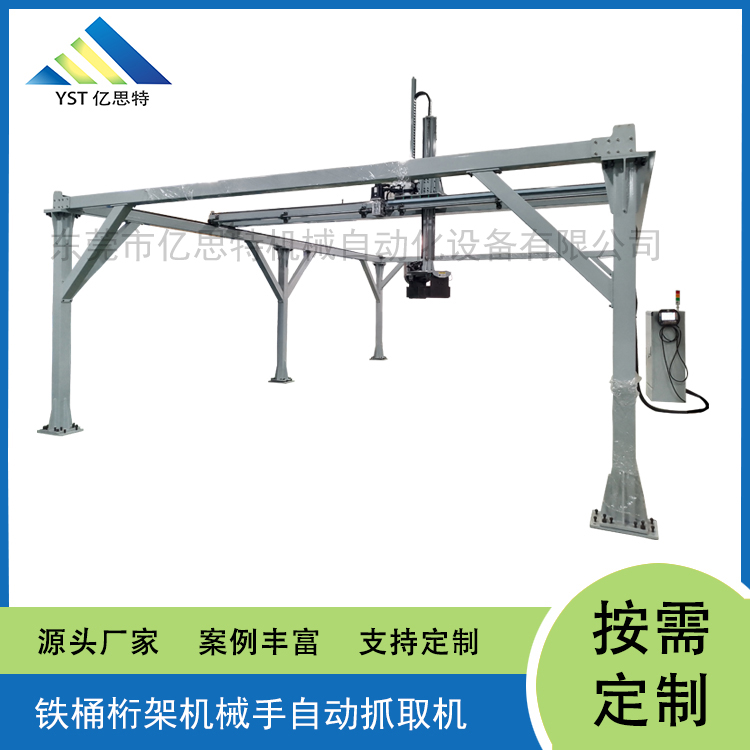
冲压是所有工位里工伤风险最高的一个,断指事故单起赔偿10—30万元。很多厂上桁架的第一动机不是省人工,是把人的手从冲头底下挪开——这笔安全账,比人工账更硬。
要留意一个边界:桁架配的是中低速冲床和液压机,节拍8—20秒/件;端子高速冲床一分钟上千次的,走的是伺服送料机,不归桁架管。有销售拿高速冲的案例来谈桁架,多半是掺了别家的活,采购时把自家冲床的型号和行程次数报清楚,方案对不对当场就能验证。
注塑机开模后取件窗口通常只有8—12秒,人工取件时快时慢,偶尔粘模停机一折腾就是几分钟。桁架取件稳定在这个窗口内,配合开模信号联动、安全门互锁,模区进出的时机由程序保证。
这个场景有两个专属配置:水口分离机构,取件同时把水口料剪下分道回收;真空吸盘按外观面避位设计——塑胶件的外观面碰一下就是不良品,吸盘点位要避开装配面和外观面。这两处是非标定制的重点,标准件应付不了。
锻件和压铸件的转移温度在200—600℃,这个工位人工最难招——夏天车间温度加上工件余温,取件工一夏天换三拨是常事。桁架配耐高温夹具和隔热防护,人撤出高温区,这钱花得最没争议。
磨削刚好反过来,怕的是灰。金属粉混着磨削液雾,对导轨和电柜是双重考验,防尘密封要按IP54以上做,电柜加正压通风。环境参数在报价阶段说清楚,设备寿命能差出一半——这话在本系列说过不止一次,因为每次砍配置都是从这里砍的。
装配线和检测线的桁架不干“上下料”这一件事,它是整条线的骨架——直线上排开上料、装配、检测、下料多个工位,机械手带快换抓手沿线流转,负载1—50公斤,节拍按整线节拍定制。这类项目的方案比重比设备比重高,图纸确认前的沟通量,占整个项目的一半。
话说回来,不是所有车间都适合。工件散乱无序、要3D视觉分拣的,关节机器人更对路;工位之间多层障碍、路径绕来绕去的,六轴的柔性优势明显;产品三个月一换型、姿态要求多变的,桁架改一次线就是一次工程,六轴加视觉改程序就行。
桁架的优势区在“固定、重复、直线流转”六个字上。出不了这个区间的,别硬套。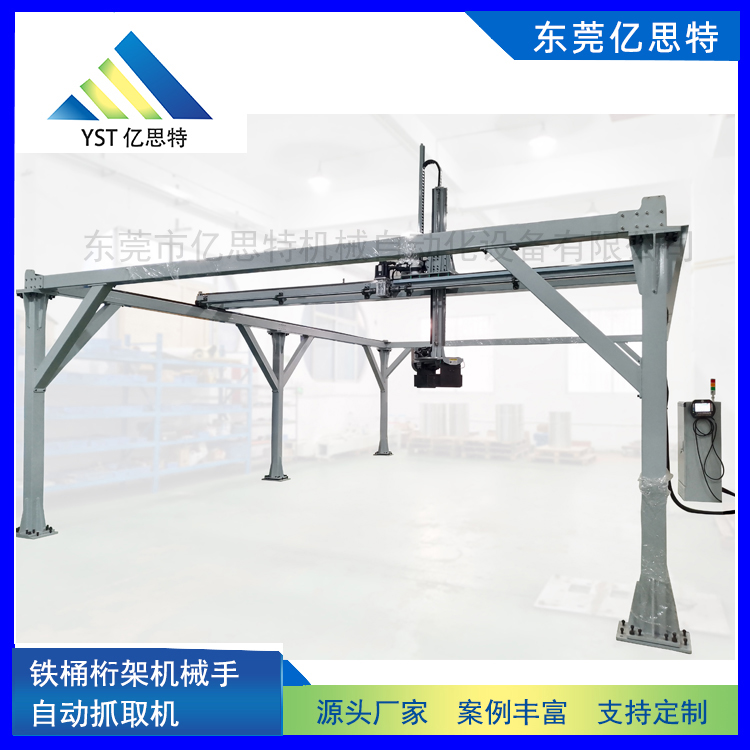
单机8—18万元,一拖二18—30万元,一拖三25—40万元,按跨度、负载、夹具报价。两班制下净替代单机2名、一拖二3—4名、一拖三5名,按东莞普工年用工成本7.3万元折算,年省14.6—36.5万元,回收期普遍7—14个月,计入稼动率收益再短1—3个月。
2025年8月,东莞大朗一家塑胶五金厂改造注塑车间。3台注塑机(250—320吨)生产电动工具外壳配件,单件0.45公斤,成型周期48秒。原状人工取件一人一机、两班6人,问题有三个:取件慢偶尔粘模,一停机就是几分钟;水口料人工剪不齐,下游装配卡扣对不上被投诉;夏天模区温度高,取件工流动大,一年招工好几轮。
方案是1套桁架机械手一拖三:横梁跨度12米、负载15公斤级,配外观面避位吸盘和水口分离机构,与注塑机开模信号联动、安全门互锁,开模到位才进模区。投入22万元,交期20天,含安装培训。
上线后取件稳定在8秒以内,两班6人减到1名巡检,净替代5人年省约36.5万元;碰花不良率从1.2%降到0.3%,粘模停机基本消失,月产量提升15%左右。总回收期约7个月——不良率改善的收益还没算进去。
成交前有个环节没省:客户带着两组外壳件和一把水口料到亿思特长安车间,实测吸盘落点避不避得开外观面、水口剪得干不干净,试了一个下午。塑胶件的外观就是卖相,这步试机省掉,装到产线上发现吸花一批,损失比试机成本高几十倍。
第一,三个条件对一对。动作重复、工件规则、节拍可预判,全中就上桁架,中两条先勘测,中一条都不够就考虑关节机器人。
第二,环境参数提前报。粉尘、高温、油污、洁净四类环境各对应一套防护配置,报价时把车间实况说透,低价方案省掉的往往就是防护这一层。
第三,多机共用先算料仓。一拖二以上的经济性取决于料仓容量和上料频次,料仓设计跟不上,省下的人工又从巡检工的跑动里补回去。
问:桁架机械手主要用在什么生产场景?
数控车床、加工中心、冲压、注塑取件、锻造压铸、磨削抛光、装配检测七大场景,工序是固定“抓—移—放”循环的都适用。
问:注塑机取件能用桁架机械手吗?
能,一拖多很常见,取件窗口8—12秒内完成,配水口分离机构,与开模信号和安全门互锁联动。
问:什么样的工况不适合桁架?
工件无序散乱、姿态多变、路径绕障多这三类,建议关节机器人加视觉;桁架的优势区在固定重复直线流转。
问:桁架机械手一套多少钱?
单机8—18万元,一拖二18—30万元,一拖三25—40万元,按跨度、负载、夹具报价。
问:冲压车间上桁架值不值?
值,先算安全账——断指事故单起赔偿10—30万元,再算人工账;注意桁架配中低速冲床,高速端子冲走伺服送料机。
问:锻造压铸高温环境能用吗?
能,配耐高温夹具和隔热防护,转移温度200—600℃是常规配置范围。
问:多台机床共用一台桁架划算吗?
划算,一拖二以上人均成本明显下降,覆盖机床每加一台净替代约加2名;前提是料仓容量设计到位。
问:坏了多久有人到现场?
东莞、深圳、佛山、惠州、广州当天到厂,广东其他地市48小时内,远程诊断先行;整机保修1年,终身维护。
 地址:广东省长安镇富宁街9号1栋101
扫一扫 添加微信
咨询热线:
18680636276
联系人:窦小姐